


Notícias
- ▶ Como os fabricantes de Inconel 625 controlam a composição entre corridas de fusão
- ▶ O que torna um fabricante de Inconel 625 adequado para serviço ácido
- ▶ Como o tamanho da barra de liga afeta o rendimento do material na usinagem
- ▶ Qual norma de inspeção ultrassônica se aplica a barras de liga para aplicações críticas
- ▶ Por que a barra de liga pode desenvolver trincas durante o forjamento a quente
Mensagem
Como os fabricantes de Inconel 625 controlam a composição entre corridas de fusão
O controle da composição entre as corridas de Inconel 625 começa antes da fusão e continua até que a corrida seja liberada com um registro químico rastreável. O objetivo não é simplesmente obter uma análise final aprovada. Cada corrida deve permanecer dentro dos limites de composição aplicáveis, preservando o equilíbrio de níquel-cromo-molibdênio-nióbio que proporciona resistência à corrosão, soldabilidade, resistência mecânica e resistência ao ataque localizado em ambientes contendo cloretos ou redutores.
Pequenas variações podem ser aceitáveis dentro de uma especificação, mas ainda assim são relevantes quando o material se destina a fabricações soldadas exigentes, equipamentos para água do mar, componentes de processos químicos ou fabricação baseada em pó. Portanto, um fabricante confiável de Inconel 625 controla tanto os valores elementares medidos quanto as condições do processo que podem fazer esses valores variarem.
Comece com materiais de carga controlados
A química de uma corrida não pode ser corrigida de forma confiável se a carga de entrada for incerta. Unidades primárias de níquel, adições contendo cromo, fontes de molibdênio, adições contendo nióbio e material de retorno exigem identificação clara e composição química documentada. O material de retorno é particularmente sensível: sucata identificada como liga de níquel pode conter material de outra classe, resíduos de consumíveis de soldagem, revestimentos, óleo ou metal estranho incorporado.
A segregação dos fluxos de sucata é importante porque diversas famílias de ligas parecem visualmente semelhantes, mas apresentam níveis significativamente diferentes de ferro, cobalto, cobre, titânio, alumínio, enxofre ou outros elementos residuais. Uma carga mista de material de retorno pode produzir uma corrida que, na primeira análise, pareça próxima da composição-alvo, mas tenha pouca margem para adições corretivas. Quando um residual restrito está elevado, a diluição pode ser a única correção prática, alterando o rendimento, o custo e o planejamento da fusão.
Os certificados de matérias-primas estabelecem um ponto de partida, mas o controle de recebimento também deve abordar a identidade física. Marcações dos recipientes, limites de lote, separação no armazenamento e manuseio limpo reduzem a possibilidade de que uma adição certificada seja misturada ao estoque incorreto antes do carregamento.
Controle a rota de fusão, não apenas a amostra final da panela
O Inconel 625 é normalmente produzido por meio de rotas controladas de fusão e refino, selecionadas conforme a forma de produto exigida e o nível de limpeza requerido. Durante a fusão, perdas, absorção de elementos, volatilização, reações entre escória e metal e a sequência de adições afetam o equilíbrio final. O cromo e os elementos reativos exigem atenção especial onde há exposição à oxidação. Carbono, enxofre, oxigênio e nitrogênio também são sensíveis ao processo, pois a contaminação pode ocorrer devido à condição da carga, à atmosfera do forno, aos refratários, à prática de escória ou à desoxidação inadequada.
A ordem das adições é deliberada. Elementos de liga de alto valor não são necessariamente adicionados todos de uma vez no início da fusão. Sua recuperação e distribuição dependem da temperatura do banho, da agitação, do potencial de oxigênio e do tempo disponível para dissolução. Ajustes finais tardios podem melhorar a precisão composicional, mas ainda devem permitir tempo suficiente de mistura para que a amostra represente todo o banho. Uma amostra rápida retirada próxima ao ponto de adição pode indicar um valor que não representa a corrida final.
O refino também é um equilíbrio entre remover espécies indesejáveis e reter o teor de liga pretendido. Um tratamento agressivo para reduzir impurezas pode alterar as perdas por oxidação ou criar interação excessiva com a escória. Portanto, a janela de processo correta é estabelecida em torno da composição especificada, da capacidade do forno e da rota de produto requerida, e não em torno de um único elemento isolado.
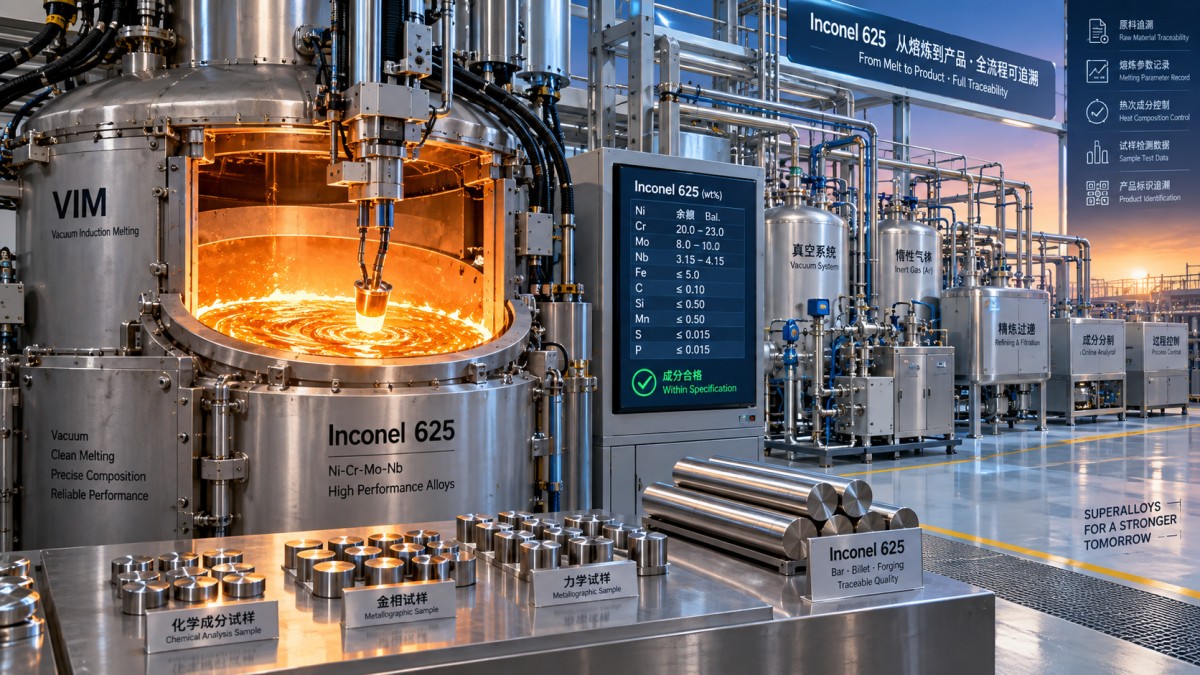
Use a análise como um ciclo de controle
A análise química em tempo real transforma a fusão de uma estimativa em um processo de ajuste controlado. As amostras são coletadas em estágios definidos, preparadas para evitar contaminação superficial e analisadas por métodos adequados ao elemento e à precisão exigida. Técnicas de emissão óptica são amplamente utilizadas para o controle rápido da fusão, enquanto outros métodos analíticos podem ser necessários para elementos que exigem limites de detecção mais baixos ou confirmação independente.
Um plano de controle robusto diferencia uma amostra de processo de uma amostra de liberação. A amostra de processo auxilia nas decisões de ajuste. A amostra de liberação documenta a composição química da corrida após o ajuste final e a homogeneização adequada. Tratar essas amostras como intercambiáveis gera uma fonte comum de confusão, especialmente quando uma adição tardia não foi completamente misturada ou quando a preparação das amostras difere entre as etapas.
A análise de tendências é tão útil quanto o resultado individual. Se várias corridas exigem repetidamente a mesma correção, o problema pode estar nas premissas da carga, na recuperação real, na calibração, na prática do forno ou na composição declarada de um material de adição. Ajustar repetidamente o mesmo elemento sem investigar o padrão pode ocultar um processo enfraquecido, em vez de demonstrar controle eficaz.
Relações entre elementos que exigem contexto
O cromo e o molibdênio são frequentemente avaliados principalmente pela resistência à corrosão, mas seus valores devem ser interpretados considerando a composição completa. O nióbio contribui para o reforço e o comportamento microestrutural, enquanto ferro, carbono, silício, manganês, fósforo, enxofre e elementos residuais podem influenciar o processamento e o desempenho em serviço, mesmo quando são alvos secundários. Atender a um valor mínimo de molibdênio não compensa um equilíbrio químico que se desviou em outro ponto.
Para equipamentos soldados, o controle químico deve estar conectado à rota de união efetivamente utilizada. A análise do metal de base, por si só, não descreve a composição do metal de solda, das zonas de diluição ou das áreas de reparo. Um componente pode conter material-base conforme e ainda exigir verificação separada da identidade do metal de adição e dos controles do procedimento de soldagem. Essa distinção é particularmente importante quando o desempenho contra corrosão depende de uma superfície de liga contínua e homogênea.
A repetibilidade entre corridas é diferente da conformidade com a especificação
Duas corridas podem ambas atender aos mesmos limites declarados e, ainda assim, comportar-se de maneira diferente durante conformação, soldagem, usinagem ou exposição à corrosão, porque ocupam posições diferentes dentro da faixa permitida. Isso não indica automaticamente não conformidade. Significa que faixas-alvo internas são valiosas quando um produto possui uma rota posterior exigente.
Por exemplo, uma fabricação que envolve soldagem extensiva e exposição severa a cloretos beneficia-se de uma abordagem estável para os principais elementos relacionados à corrosão e de um baixo controle de impurezas. Uma corrida destinada à atomização em pó exige atenção adicional à limpeza, às condições de produção das partículas e à segregação de lotes após a fusão. O certificado químico continua sendo necessário, mas não substitui os controles específicos do processo de conversão.
Em aplicações de pó, a composição química da fusão inicial deve permanecer vinculada ao lote de pó, pois a distribuição granulométrica e o comportamento de escoamento não comprovam a identidade da liga. Para aplicações como manufatura aditiva, revestimento resistente à corrosão ou reparos de componentes de alta temperatura,Pós de Superligas à Base de Níquel devem ser avaliados com o certificado do pó, a rastreabilidade do lote e os parâmetros de processamento qualificados, e não apenas pelo nome da classe.
Os registros devem permitir reconstruir a corrida sem suposições
Um registro útil da corrida conecta lotes de matérias-primas, pesos de carga, identificação do forno ou recipiente, estágios de fusão e refino, identificadores de amostras, resultados de análises, adições, resultados de reanálises e disposição final. O registro deve mostrar se a composição química informada foi obtida de uma amostra final representativa e se alguma correção foi feita após a primeira análise.
A rastreabilidade precisa continuar durante refusão, fundição, forjamento, laminação, recozimento, corte e expedição. Quando as corridas são divididas em vários lotes de produto, cada lote deve manter a referência da corrida. Quando corridas diferentes são combinadas em uma montagem acabada, a identificação do material deve permanecer visível ou documentada no nível da junta. Um certificado que informa um número de corrida tem valor limitado se o material físico não puder ser vinculado a esse número após o processamento.
Onde as revisões de composição são frequentemente mal interpretadas
Um único valor de certificado não deve ser interpretado como prova de que todo o material de uma montagem é equivalente. A forma do produto é importante. Chapa, barra, tira, revestimento por soldagem, pó e peças usinadas acabadas têm históricos de conversão e possíveis fontes de variação diferentes. A análise também precisa corresponder à especificação e à condição aplicáveis do material; comparar resultados com um requisito não relacionado à forma do produto pode gerar uma rejeição falsa ou uma aceitação falsa.
Outra prática inadequada é concentrar-se apenas nos principais elementos de liga e ignorar residuais e intersticiais. Uma corrida pode parecer favorável em níquel, cromo, molibdênio e nióbio, mas ainda justificar investigação quando contaminantes de baixo teor são inconsistentes com o serviço pretendido ou a rota de processamento. Por outro lado, um valor próximo de uma meta interna não é automaticamente um problema quando permanece dentro da faixa aprovada e o restante do histórico da corrida é estável.
Portanto, o controle da composição entre corridas é uma cadeia disciplinada: entradas conhecidas, prática de fusão repetível, análise representativa, correções justificadas e registros que preservam o vínculo entre a carga e o material entregue. Quando essa cadeia está intacta, a consistência química torna-se uma propriedade verificável do sistema de produção, e não uma suposição baseada em um certificado final.
