


Notícias
- ▶ Como o tamanho da barra de liga afeta o rendimento do material na usinagem
- ▶ Qual norma de inspeção ultrassônica se aplica a barras de liga para aplicações críticas
- ▶ Por que a barra de liga pode desenvolver trincas durante o forjamento a quente
- ▶ O que verificar antes de comprar barras de liga para equipamentos sob pressão
- ▶ Como a estrutura de grãos da barra de liga afeta a resistência à fadiga
Mensagem
Como o tamanho da barra de liga afeta o rendimento do material na usinagem
Uma cotação de usinagem pode parecer competitiva até que o balanço de material seja analisado. Uma peça pode ser pequena, mas uma barra inicial superdimensionada pode deixar um grande anel de cavacos, aumentar o tempo de corte e elevar a quantidade de liga de alto valor que nunca chega ao componente acabado. A escolha oposta também pode criar problemas: uma barra selecionada muito próxima ao envelope acabado pode não oferecer sobremetal de usinagem suficiente para remover carepa, superfície descarbonetada, ovalidade ou danos de manuseio.
A resposta prática é que o tamanho da barra de liga afeta o rendimento por meio de três fatores interligados: a relação entre o volume da peça acabada e o volume do material inicial, o sobremetal exigido pelo processo e as perdas geradas pelas extremidades da barra, pelos cortes de serra e pelos comprimentos remanescentes. O melhor tamanho não é simplesmente o menor diâmetro disponível. É o menor diâmetro e comprimento qualificados que ainda permitem usinagem, fixação, inspeção e rastreabilidade do material confiáveis.
Onde o rendimento é perdido antes mesmo do início da usinagem
O rendimento de material é frequentemente discutido como a porcentagem do material adquirido que se transforma em uma peça acabada. Em uma operação de torneamento, a principal perda costuma ser a diferença entre o diâmetro do material bruto e o maior diâmetro externo acabado. Como o volume de uma barra redonda aumenta com o quadrado do diâmetro, um aumento moderado no diâmetro inicial pode gerar um aumento desproporcional do material removido.
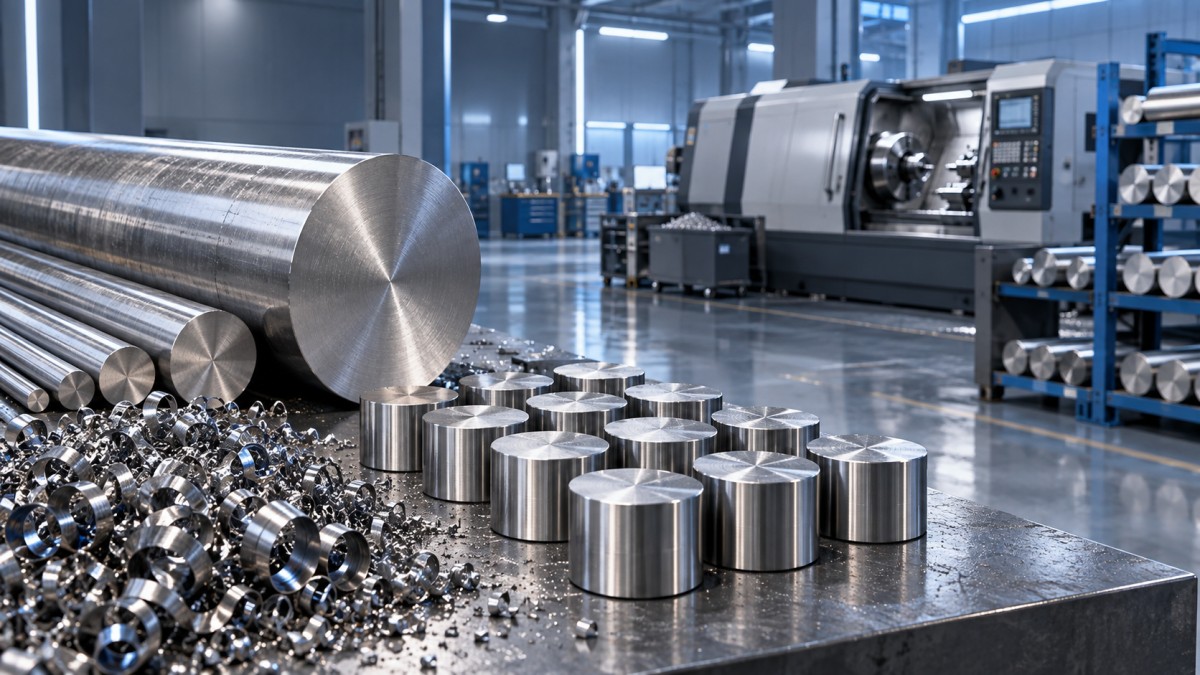
Por exemplo, um componente cilíndrico com um diâmetro externo acabado relativamente pequeno pode ser usinado a partir de uma barra padrão muito maior, pois é a que está prontamente disponível. O material adicional não se transforma apenas em cavacos. Ele também exige passes adicionais de desbaste, consome insertos, acrescenta horas de máquina e pode aumentar o risco de distorção em materiais que encruam ou retêm tensão residual. Ligas à base de níquel, à base de cobalto, titânio e ligas resistentes à corrosão tornam esse efeito comercialmente mais significativo, pois tanto o valor de sua matéria-prima quanto a dificuldade de usinagem são maiores do que os do aço-carbono comum.
O comprimento é igualmente importante, mas mais fácil de ignorar. Uma barra longa pode ter um preço unitário menor, mas um planejamento de corte inadequado pode produzir remanescentes curtos que não podem ser destinados a outro pedido. Cada corte também consome a largura de corte da serra, e as operações de faceamento removem material de ambas as extremidades de cada blank. Quando as quantidades do pedido são limitadas, essas perdas fixas podem representar uma parcela significativa do comprimento adquirido.
Seleção do diâmetro: equilibrar o sobremetal e o volume de cavacos
A avaliação deve começar pelo diâmetro máximo usinado da peça, e não apenas pelo seu diâmetro nominal. Identifique qualquer flange, ombro, característica interrompida ou condição de batimento que defina o verdadeiro envelope inicial. Em seguida, determine o sobremetal necessário para remover a superfície fornecida e estabelecer um diâmetro de referência estável.
O sobremetal depende da condição de fornecimento da barra. Material trabalhado a quente pode exigir mais limpeza do que material acabado a frio ou retificado com precisão. A tolerância de diâmetro, a retilineidade, a condição superficial e a rota de usinagem pretendida alteram a resposta. Uma peça que será submetida a torneamento de desbaste e acabamento pode aceitar uma condição inicial diferente daquela de uma peça que necessita apenas de acabamento leve antes de roscamento ou fresamento.
Uma prática comercial útil é comparar os diâmetros candidatos pela massa líquida utilizável por peça acabada, em vez de comparar apenas o preço por quilograma. O cálculo deve incluir o sobremetal de usinagem esperado, a faixa real de tolerância da barra e a geometria acabada. Também deve distinguir sucata recuperável de perda não recuperável. Os cavacos de torneamento podem reter algum valor de reciclagem, mas esse valor raramente equivale ao de barras certificadas e rastreáveis.
O planejamento do comprimento pode alterar a cotação mais do que o esperado
Uma oficina pode receber barras em comprimentos padrão de usina e depois cortá-las em blanks. Portanto, o comprimento ideal de compra está relacionado ao comprimento do blank, à largura de corte da serra, ao sobremetal de faceamento, ao sobremetal para fixação e ao número de peças que cabem em cada barra. Uma diferença de uma peça por barra pode alterar significativamente a utilização, especialmente quando o pedido envolve ligas caras ou componentes relativamente curtos.
Antes de aprovar um plano de material, mapeie o padrão de corte em vez de usar uma simples relação entre comprimento adquirido e comprimento da peça. Inclua:
- comprimento do blank, incluindo material para faceamento e qualquer área necessária para fixação em placa ou pinça;
- largura de corte da serra para cada corte de separação;
- a sobra inutilizável no início e no fim da barra;
- o comprimento perdido quando marcas de identificação, defeitos superficiais ou danos nas extremidades devem ser removidos;
- o comprimento mínimo de remanescente que a oficina consegue reutilizar de forma realista.
Barras mais longas tendem a reduzir a proporção de perda nas extremidades, mas podem introduzir preocupações de manuseio e retilineidade. Também podem ser impraticáveis para máquinas com capacidade limitada de alimentação de barras. Blanks curtos reduzem a complexidade de manuseio e podem ser adequados para centros de usinagem, mas o maior número de cortes de serra e preparações individuais pode compensar parte da vantagem de material. A escolha correta está vinculada à rota de produção, e não apenas ao pedido de compra de material.
As tolerâncias são uma variável de rendimento, não apenas um requisito de qualidade
Um diâmetro nominal não conta toda a história. Uma tolerância positiva ampla pode obrigar o operador a remover mais material do que o cálculo nominal sugere. Por outro lado, uma barra que se aproxima do limite inferior de sua tolerância pode deixar sobremetal de limpeza insuficiente em características que devem ser concêntricas com a superfície original do material. A retilineidade e a circularidade são importantes pelo mesmo motivo: uma barra ligeiramente arqueada ou fora de circularidade pode exigir remoção adicional de material antes que uma referência de usinagem consistente possa ser estabelecida.
Ao avaliar uma cotação de fornecedor, solicite a condição real de fornecimento e a tolerância dimensional juntamente com o tamanho nominal. Uma barra de menor preço com tolerâncias amplas pode gerar um custo total menos favorável do que uma dimensão mais controlada que reduz a necessidade de usinagem de desbaste. Isso é particularmente relevante quando as peças têm paredes finas, sobremetais de acabamento reduzidos ou requisitos rigorosos de concentricidade.
Não confunda material próximo à forma final com custo garantidamente menor
Dimensões de barras próximas à forma final podem melhorar o rendimento, mas somente quando a dimensão está disponível de forma consistente e o processo pode utilizá-la sem criar novos riscos. Um diâmetro não padronizado pode exigir um prazo de entrega maior, uma quantidade mínima de compra maior ou um lote de produção dedicado. Se a demanda pela peça for intermitente, a quantidade remanescente poderá se tornar estoque obsoleto. O avaliador deve comparar conjuntamente o total de material utilizável, a exposição de estoque, o risco de prazo de entrega e a economia de usinagem.
O comportamento do material afeta o valor de cada milímetro adicional
Nem todas as ligas respondem ao sobremetal excessivo da mesma forma. Materiais com alta tendência ao encruamento podem exigir estratégias deliberadas de desbaste e engajamento de corte estável. Material adicional pode significar mais oportunidades para superfícies encruadas, deflexão da ferramenta, acúmulo de calor e cortes interrompidos em torno de características complexas. O titânio e determinadas ligas de níquel também podem exigir controle cuidadoso dos parâmetros de corte para evitar danos superficiais ou deterioração rápida da ferramenta.
Por esse motivo, um diâmetro que parece aceitável em um cálculo simples de peso ainda pode ser pouco atraente no chão de fábrica. Os orçamentistas devem solicitar a contribuição da equipe de usinagem quando uma peça tiver cavidades profundas, seções finas, comprimentos longos sem apoio ou requisitos rigorosos de integridade superficial. O objetivo não é o rendimento teórico máximo de material; é um rendimento previsível com um tempo de ciclo alcançável.
A forma do material também deve corresponder à geometria. A barra redonda é adequada para componentes torneados, eixos, conexões e peças rotacionais. Porém, um componente que começa como uma característica de precisão fina e plana pode desperdiçar uma quantidade substancial de material quando cortado de material redondo. Nessa situação, chapa ou tira pode fornecer uma forma inicial mais racional. Para aplicações que envolvem componentes eletrônicos conformados, sensores, transformadores ou seções planas estáveis, as Tiras de Aço de Liga de Precisão estão disponíveis em espessuras de 0.1 mm a 3 mm e podem reduzir a remoção desnecessária quando o projeto for genuinamente adequado ao processamento de tiras.
Uma sequência prática de revisão antes da liberação do material
Comece pelo desenho liberado e identifique o maior envelope de material bruto, incluindo todos os diâmetros acabados, referências de usinagem e necessidades de fixação. Em seguida, defina o sobremetal mínimo de limpeza com base na condição de fornecimento, e não no hábito. Analise pelo menos dois diâmetros de barra viáveis quando a disponibilidade permitir e, então, calcule o peso esperado do blank e o volume removido para cada opção.
Após selecionar o diâmetro, crie um layout de corte usando o comprimento real da barra fornecida. Considere a largura de corte, a sobra, o faceamento e os remanescentes reutilizáveis. Um remanescente somente deve ser considerado se suas dimensões, identificação de corrida, condição e provável demanda futura tornarem a reutilização realista. Considerar cada peça restante como utilizável pode fazer um plano de material parecer melhor do que será na produção.
Por fim, acrescente a implicação de usinagem à comparação. Um tamanho ligeiramente maior pode ser justificado quando proporciona fixação segura ou acomoda o controle de distorção. Uma barra menor, com tolerância mais restrita, pode justificar um preço de compra maior quando elimina um passe de desbaste ou reduz o consumo de ferramentas. Registrar essas premissas na cotação torna a posterior análise de variações mais significativa e evita que o rendimento do material seja avaliado exclusivamente pelo preço de compra da barra.
A decisão de compra mais confiável baseia-se, portanto, no envelope da peça acabada, na condição do material, no padrão de corte e na rota de usinagem como um conjunto de variáveis. Selecionar o tamanho da barra dessa forma evita os dois extremos dispendiosos: comprar material padrão grande simplesmente por ser familiar ou buscar o menor diâmetro possível sem sobremetal suficiente para usinar a peça de maneira consistente.
