


Notícias
- ▶ Por que a barra de liga pode desenvolver trincas durante o forjamento a quente
- ▶ O que verificar antes de comprar barras de liga para equipamentos sob pressão
- ▶ Como a estrutura de grãos da barra de liga afeta a resistência à fadiga
- ▶ Quando a barra de liga supera o aço inoxidável em serviço com cloretos
- ▶ Quais registros de rastreabilidade são necessários para barras de liga críticas para a segurança
Mensagem
Por que a barra de liga pode desenvolver trincas durante o forjamento a quente
A fissuração durante o forjamento a quente raramente é causada por um único erro. Uma barra de liga pode chegar com composição química aceitável e ainda assim fissurar porque seu histórico térmico, limpeza interna, programa de redução, condição da matriz ou prática de resfriamento impõe deformação local além do limite de ductilidade a quente do material. A fissura visível é, portanto, um sintoma em estágio avançado; o ponto de controle relevante geralmente está em uma etapa anterior do processo.
A consequência imediata não se limita a um forjado rejeitado. Fissuras superficiais podem se propagar durante laminação, usinagem, soldagem, teste de pressão ou exposição em serviço subsequentes. Em sistemas de ligas à base de níquel, ferro, titânio e outras ligas de alto valor, um defeito removido superficialmente também pode indicar danos subsuperficiais ou uma janela de processo desfavorável. Quando peças forjadas são utilizadas em equipamentos pressurizados, de alta temperatura ou sujeitos a carga, a destinação da fissura deve basear-se na origem do defeito e na integridade da seção remanescente, e não apenas na aparência.
A ductilidade a quente é limitada, não constante
Uma barra de liga não se torna uniformemente forjável simplesmente porque é aquecida. Cada liga possui uma faixa prática de trabalho a quente na qual apresenta ductilidade suficiente e resistência à deformação controlável. Fora dessa faixa, a ocorrência de fissuras torna-se mais provável por diferentes motivos.
Em temperatura muito baixa, a tensão de escoamento aumenta acentuadamente. A prensa ou o martelo deve aplicar maior força, enquanto o material tem menor capacidade de acomodar a deformação. Isso frequentemente produz fissuras longitudinais na superfície, abertura nos cantos ou fissuração em regiões onde a barra entra em contato com uma matriz mais fria. A fissuração em baixa temperatura é especialmente provável perto do fim de uma sequência de forjamento, quando a peça perdeu calor, mas a redução planejada ainda é aplicada.
Em temperatura excessiva, o risco muda em vez de desaparecer. Os contornos de grão podem enfraquecer, pode ocorrer fusão localizada em composições suscetíveis, e a oxidação ou descarbonetação pode danificar a superfície. Algumas ligas à base de níquel são particularmente sensíveis a constituintes de baixo ponto de fusão ou fases segregadas nos contornos de grão. Quando a coesão do contorno é reduzida, a deformação pode abrir fissuras intergranulares mesmo quando a temperatura geral da barra parece aceitável.
O intervalo de temperatura utilizável deve, portanto, ser definido para o grau específico, condição de tratamento térmico, diâmetro da barra e método de conformação. Um ponto de ajuste genérico do forno não é substituto adequado para uma temperatura validada do núcleo do tarugo e uma temperatura final de forjamento verificada.
Gradientes térmicos criam deformação oculta antes do início do forjamento
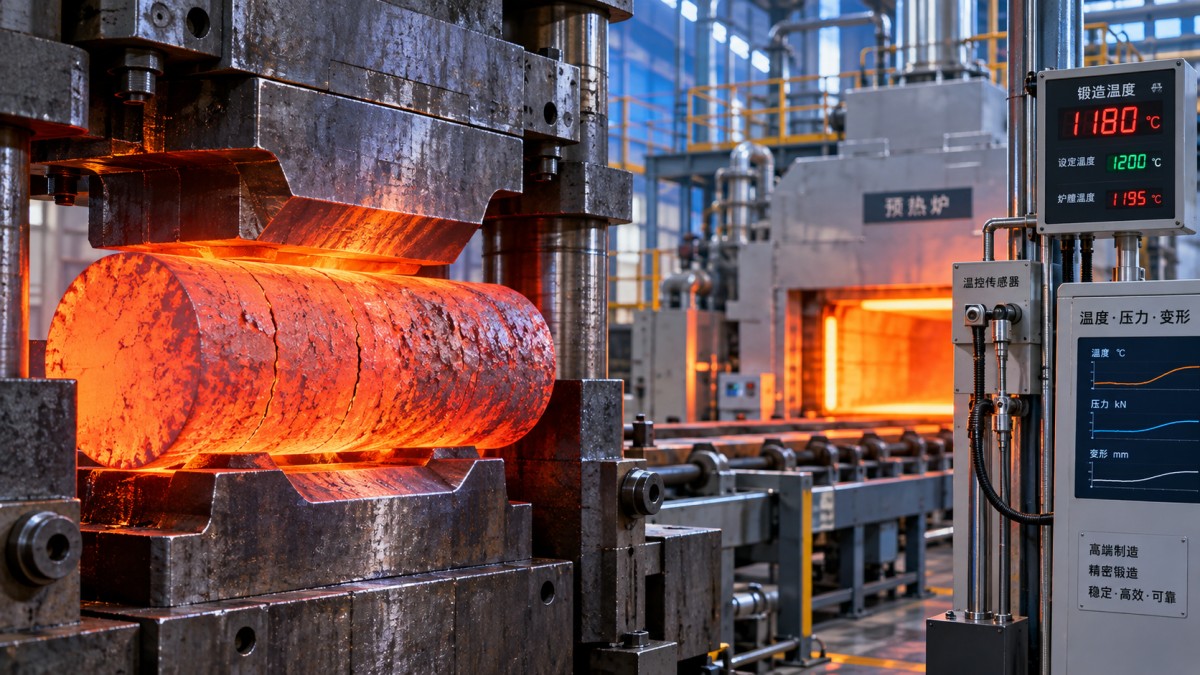
Barras de liga grandes aquecem lentamente no centro, enquanto a superfície responde rapidamente às condições do forno. Se o tempo de encharque for insuficiente, a zona externa pode estar dentro da faixa de forjamento pretendida enquanto o núcleo permanece frio demais. A superfície quente deforma-se mais facilmente do que o núcleo resistente, produzindo cisalhamento interno e tensões de tração na superfície. Fissuras podem então surgir durante recalque, perfuração ou grandes reduções, mesmo que a temperatura registrada do forno esteja correta.
Gradientes térmicos também surgem após a retirada do forno. Atrasos entre o aquecimento e o forjamento, manuseio repetido, ferramental frio e contato irregular com a matriz podem resfriar rapidamente áreas locais. Cantos, ombros, seções finas e áreas adjacentes à rebarba da matriz são locais comuns para essa perda de temperatura. Na prática, o controle de temperatura precisa abranger toda a rota: temperatura de carga, taxa de aquecimento, tempo de encharque, tempo de transferência, temperatura da matriz, reaquecimento entre passes e temperatura final de forjamento.
A medição por infravermelho pode auxiliar o controle do processo, mas suas leituras dependem da emissividade da superfície, condição da carepa, ângulo de visualização e configuração do instrumento. Ela deve ser correlacionada com medição por contato ou modelos térmicos estabelecidos durante a qualificação do processo. Uma única leitura superficial não deve ser considerada prova de que o centro de uma barra pesada está pronto para deformação.
A condição do material pode tornar um processo adequado instável
As fissuras de forjamento a quente são frequentemente atribuídas à prática do operador quando a própria barra já contém uma vulnerabilidade. Segregação da solidificação, inclusões não metálicas, descontinuidades relacionadas à contração, tamanho de grão excessivo, bandeamento e tensões residuais de processamento anterior podem atuar como locais de iniciação de fissuras. Sob deformação de forjamento, essas características concentram tensões e podem se conectar em defeitos visíveis.
A composição química também deve ser considerada além da designação nominal do grau em um certificado. Elementos residuais, segregação de constituintes de liga e variação entre corridas podem alterar a resposta ao trabalho a quente. Para ligas complexas de níquel ou endurecidas por precipitação, a condição térmica antes do forjamento pode afetar as fases presentes durante a deformação. Uma barra recozida inadequadamente, superaquecida ou armazenada após um ciclo térmico prévio inadequado pode não responder como um material proveniente de uma rota qualificada.
A inspeção de recebimento deve, portanto, vincular a documentação ao risco. Número da corrida, rota de fusão, histórico de redução, dimensões, tratamento térmico anterior, requisitos de exame ultrassônico e rastreabilidade durante o corte devem permanecer associados a cada carga de forjamento. Quando surge um padrão de fissuras, essas informações permitem distinguir uma questão relacionada ao material de uma questão de forno, ferramental ou deformação. Sem essa vinculação, testes repetidos podem consumir material sem resolver a causa raiz.
Redução excessiva e má distribuição da deformação abrem fissuras
Mesmo dentro da faixa de temperatura correta, uma operação de forjamento pode exceder a capacidade de deformação da liga. Grandes reduções em um único golpe ou curso de prensa podem causar tensões de tração na superfície ou no centro, dependendo da geometria da matriz e do atrito. A deformação desigual é particularmente prejudicial durante o recalque, em que o abaulamento e o fluxo restrito do material podem criar fissuração circunferencial próxima ao diâmetro externo.
Raios de matriz agudos, ferramental mal alinhado, restrição excessiva da rebarba e transições abruptas de seção intensificam a deformação local. Uma barra pode estar íntegra em operações de estiramento reto, mas fissurar quando forçada a uma geometria que produz tensão de tração localizada. Por isso, a prevenção de fissuras não pode depender apenas do controle da temperatura do forno; o projeto da matriz e a sequência de deformação devem ser avaliados em conjunto.
Para ligas difíceis, uma sequência de reduções menores com reaquecimento controlado pode ser mais confiável do que tentar a máxima produtividade por aquecimento. A abordagem adequada depende do grau e da geometria, mas o princípio que a rege é consistente: manter tensão de compressão sempre que possível, evitar concentrar deformação em cantos e ombros e interromper a deformação antes que a temperatura local caia abaixo do limite final qualificado.
A velocidade de deformação e a condição do equipamento são importantes
A taxa de deformação altera a forma como uma liga escoa em alta temperatura. Uma velocidade de deformação aceitável para aço carbono pode ser inadequada para uma barra de alta liga ou à base de níquel com uma janela de trabalho a quente mais estreita. O impacto rápido pode gerar aquecimento adiabático localizado e escoamento não uniforme, enquanto uma operação lenta pode permitir resfriamento excessivo na superfície. O resultado é frequentemente uma fissuração inconsistente, em vez de uma simples relação de aprovação ou reprovação com a velocidade da prensa.
A condição do equipamento pode ampliar essa variabilidade. Matrizes desalinhadas, movimento irregular do martelo, superfícies-guia desgastadas, lubrificação deficiente e pré-aquecimento insuficiente da matriz podem impor carregamento assimétrico. Quando os defeitos se repetem em um lado da forma forjada ou na mesma posição de um ciclo, o alinhamento do equipamento e o equilíbrio térmico da matriz merecem análise antes da alteração das especificações do material.
A carepa é outro fator operacional. A carepa de óxido espessa pode alterar o atrito, danificar superfícies durante a deformação e ocultar fissuras iniciais. A remoção de carepa excessiva antes das etapas críticas de forjamento melhora tanto o fluxo do material quanto a confiabilidade da inspeção. Também reduz a possibilidade de marcas superficiais inofensivas serem confundidas com fissuras induzidas pelo processo.
O resfriamento pode transformar um quase defeito em um defeito confirmado
Um forjado que deixa a matriz sem fissuras visíveis não é necessariamente estável. O resfriamento descontrolado pode produzir tensão térmica, produtos de transformação desfavoráveis em determinadas ligas ou tensões residuais que revelam danos preexistentes durante o endireitamento ou a usinagem. Regiões espessas e finas resfriam em velocidades diferentes, e o contato com superfícies frias pode criar efeitos locais de têmpera.
O método de resfriamento deve corresponder ao grau da liga e ao tratamento térmico subsequente exigido. Resfriamento ao ar, resfriamento em forno, resfriamento isolado ou tratamento de solubilização direto não são opções intercambiáveis. A rota deve ser definida na ficha de acompanhamento ou instrução de trabalho, incluindo o intervalo de transferência permitido e as condições que exigem reaquecimento ou manutenção. Quando uma fissura é descoberta após o resfriamento, o exame da fratura pode ajudar a estabelecer se ela se iniciou a quente durante a deformação ou se abriu posteriormente sob tensão térmica ou residual.
A leitura do padrão de fissuras melhora as decisões de contenção
A orientação e a localização das fissuras fornecem indícios úteis, embora não substituam o exame metalográfico. Fissuras longitudinais frequentemente apontam para defeitos superficiais, tensão de tração excessiva durante o estiramento ou interação inadequada entre matriz e barra. Fissuras circunferenciais após recalque podem indicar temperatura insuficiente, redução excessiva ou alto atrito. A fissuração intergranular gera preocupação quanto ao superaquecimento, segregação nos contornos de grão ou fusão localizada. Fissuração interna pode exigir inspeção ultrassônica, seccionamento ou avaliação por macroataque, pois a superfície externa pode permanecer aparentemente intacta de forma enganosa.
Ao processar ligas de níquel resistentes à corrosão para reatores, válvulas, tubulações ou equipamentos de alta temperatura, o custo de aceitar um defeito incerto pode exceder o custo de sucatear o forjado. A mesma cautela aplica-se a materiais posteriormente convertidos em chapas ou componentes fabricados. Por exemplo, a resistência à corrosão e a soldabilidade associadas àChapa de Liga Hastelloy dependem da manutenção de uma condição controlada do material; descontinuidades relacionadas ao forjamento não devem ser tratadas como irrelevantes simplesmente porque um componente final passará por usinagem ou soldagem.
Uma resposta disciplinada após a descoberta de uma fissura
A contenção deve começar pela segregação da corrida afetada, do lote de forjamento e de qualquer material processado sob as mesmas condições de forno e matriz. O registro deve preservar temperaturas reais, duração do encharque, tempo de transferência, sequência de redução, configurações da prensa, identificação da matriz, condição de lubrificação, observações do operador e rota de resfriamento. Reconstruir o processo de memória depois que o material seguiu para etapas posteriores não é confiável.
Os ensaios não destrutivos devem ser selecionados de acordo com o tipo de defeito esperado. A inspeção visual e o ensaio por partículas magnéticas têm limitações para ligas não ferromagnéticas; o ensaio por líquido penetrante é útil para descontinuidades superficiais abertas, enquanto os métodos ultrassônicos podem ajudar a identificar defeitos internos quando a geometria e a estrutura do material permitem. O método de inspeção, os critérios de aceitação e o escopo de reteste devem ser definidos na especificação de compra aplicável, norma do produto ou plano de qualidade do cliente, em vez de serem improvisados após uma falha.
A ação corretiva deve visar o mecanismo demonstrado pelas evidências. Elevar a temperatura do forno sem confirmar aquecimento insuficiente pode agravar danos nos contornos de grão. Reduzir a velocidade da prensa sem verificar o atraso de transferência pode não solucionar o resfriamento local. Aumentar a sobremetal para usinagem final pode ocultar uma indicação superficial enquanto mantém inalterada a variação do processo subjacente. Um forjamento a quente estável resulta do controle da relação entre condição da liga, uniformidade térmica, trajetória de deformação, ferramental e resfriamento — não de tratar fissuras como um problema de acabamento superficial.
