

Notícias
- ▶ Por que a rota de fusão é importante ao selecionar um fabricante de Hastelloy C276
- ▶ Como um fabricante de Hastelloy C276 comprova a resistência à corrosão
- ▶ O que avaliar em um fabricante de Hastelloy C276 para plantas químicas
- ▶ Quando adquirir Inconel 625 de um fabricante em vez de utilizar estoque
- ▶ Como os fabricantes de Inconel 625 controlam a composição entre corridas de fusão
Mensagem
Por que a rota de fusão é importante ao selecionar um fabricante de Hastelloy C276
Uma especificação de compra para C276 pode parecer completa no papel: composição química nominal, forma do produto, dimensões e a referência ASTM ou ASME pertinente. Ainda assim, um componente pode comportar-se de forma diferente em um fluxo contendo cloretos, em um lavador de gases de combustão úmido ou em um skid de processo offshore em comparação com o esperado pelo comprador. A questão que falta frequentemente não é “Era C276?”, mas “Como foi fundido, refinado e transformado no produto final?”
Para umFabricante de Hastelloy C276, a rota de fusão é uma decisão essencial de qualidade, e não um detalhe de produção. Ela determina o nível de controle de elementos residuais, inclusões não metálicas, segregação, gases dissolvidos e variação de composição antes que a liga seja forjada, laminada, extrudada ou soldada em uma forma utilizável. Quando a resistência à corrosão, a soldabilidade e a continuidade operacional são importantes, os compradores devem avaliar a prática de fusão juntamente com os certificados de composição química e as tolerâncias dimensionais.
Por que a mesma designação de grau pode gerar diferentes perfis de risco
C276 é uma liga de níquel-cromo-molibdênio projetada para ambientes altamente corrosivos. Sua resistência depende de uma composição cuidadosamente equilibrada e de uma estrutura limpa e uniforme. A análise química padrão confirma se uma corrida está dentro dos limites especificados para os elementos, mas não descreve integralmente a distribuição desses elementos nem a quantidade e o tipo de inclusões presentes durante o processamento.
Uma rota de fusão convencional pode ser adequada para algumas aplicações menos exigentes, especialmente quando o produto é espesso, a exposição é moderada e os requisitos de fabricação são limitados. Em condições de serviço mais severas, a resistência à corrosão localizada pode ser afetada por pequenas áreas de segregação química, óxidos retidos, sulfetos ou outras inclusões. Essas descontinuidades podem tornar-se relevantes em superfícies usinadas, zonas de conformação, curvas de tubos, regiões adjacentes à solda e locais onde meios corrosivos ficam estagnados.
A implicação prática é simples: um material com certificado aceitável ainda pode exigir uma análise de fabricação mais detalhada quando o ambiente operacional combina cloretos, contaminantes oxidantes, ácidos redutores, temperatura elevada, ciclos de pressão ou locais de serviço difíceis de inspecionar.
Rota de fusão: o que os compradores realmente devem perguntar
“Fundido a vácuo” é frequentemente utilizado como uma abreviação para qualidade premium, mas não deve ser considerado uma resposta completa. Os compradores precisam saber quais etapas de fusão e refusão foram utilizadas, por que foram selecionadas e como o fornecedor controla a transição do lingote ao produto acabado.
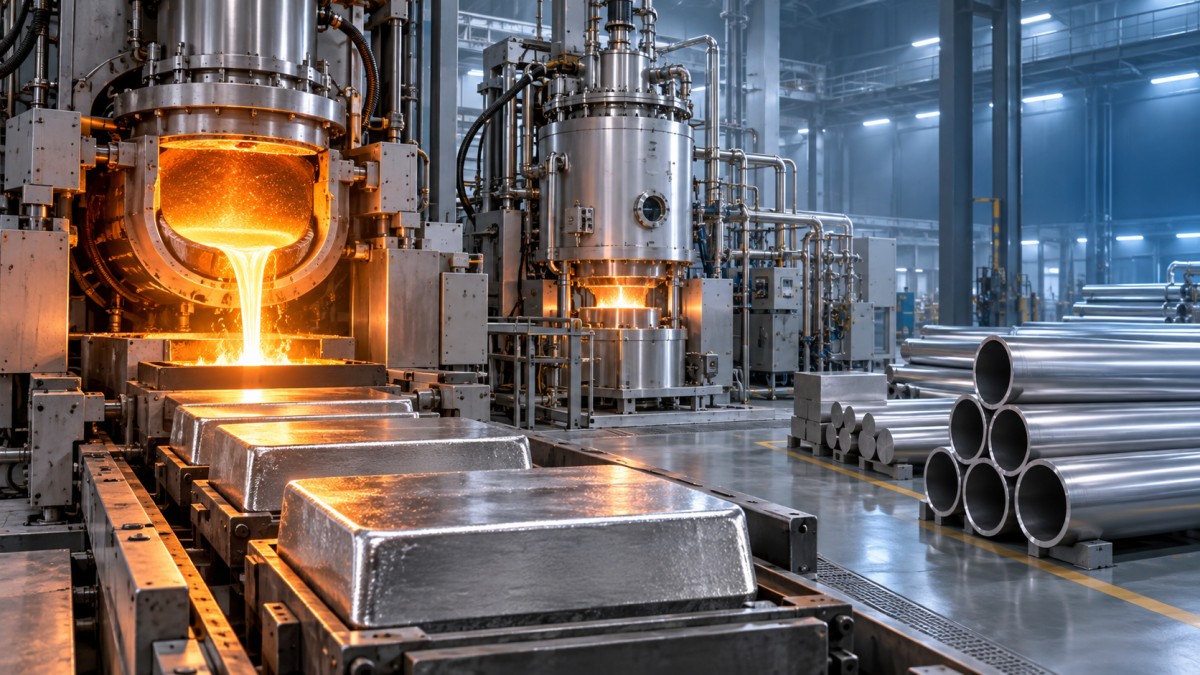
As rotas comuns podem incluir fusão ao ar, fusão por indução a vácuo, refusão por eletroescória, refusão por arco a vácuo ou uma combinação de fusão primária e refusão secundária. Cada rota possui diferentes pontos fortes. A fusão por indução a vácuo pode melhorar o controle do teor de gases e de elementos sensíveis à oxidação. A refusão por eletroescória pode ajudar a aprimorar a limpeza e a sanidade do lingote sob condições controladas de escória. A refusão por arco a vácuo pode contribuir ainda mais para a uniformidade e reduzir determinados defeitos internos em materiais de alta integridade.
Não existe uma regra universal de que uma rota seja obrigatória para todos os pedidos de C276. A rota correta depende da forma do produto, do tamanho da seção, dos ensaios exigidos, do método de fabricação e das consequências de falha. Um tubo de parede fina para meios de processo agressivos não apresenta o mesmo padrão de exposição que uma chapa estrutural não pressurizada. No entanto, o fabricante deve conseguir explicar a rota em termos específicos, em vez de depender de alegações genéricas sobre “alta pureza” ou “fusão avançada”.
Perguntas que revelam se o controle da fusão é significativo
- A liga foi fundida primariamente ao ar ou sob vácuo, e foi posteriormente refundida?
- A rota de fusão é consistente entre os tamanhos de corrida e as formas de produto oferecidos, ou muda conforme a quantidade do pedido?
- Como enxofre, oxigênio, nitrogênio e outros resíduos são controlados dentro dos limites internos de processo do fornecedor?
- Quais medidas são utilizadas para controlar a segregação durante a produção do lingote e o trabalho a quente?
- O produto fornecido pode ser rastreado até sua corrida de fusão, lote de refusão quando aplicável e registros de transformação?
- Quais métodos de inspeção são aplicados para detectar descontinuidades internas ou superficiais antes do envio?
Essas perguntas são mais úteis do que solicitar uma declaração genérica de que o material é “refinado a vácuo”. Elas exigem uma discussão sobre rastreabilidade, disciplina de processo e adequação da rota de produção real para o serviço pretendido.
A pureza não é apenas um número de laboratório
Na aquisição de ligas, a pureza é frequentemente reduzida a uma lista de limites de impurezas. Isso é importante, mas a morfologia e a distribuição das inclusões também são importantes. Uma pequena população de inclusões alongadas, óxidos agrupados ou regiões segregadas pode não ser detectada por um certificado químico padrão. Durante a deformação a quente, essas características podem ser alongadas na direção de trabalho. Durante a conformação ou usinagem posterior, elas podem ficar expostas em superfícies que entram em contato com meios corrosivos.
Isso não significa que toda inclusão leva à corrosão prematura. Significa que a margem entre o desempenho nominal e o confiável se torna menor quando o serviço é severo. O ataque localizado tende a começar no ponto microestrutural mais fraco, e não na composição química média impressa em um certificado.
Por esse motivo, o comprador deve alinhar as expectativas de inspeção com a aplicação. Exame de superfície, ensaio ultrassônico quando apropriado para a espessura da seção, ensaio por correntes parasitas para produtos tubulares e análise metalográfica podem ser aplicáveis, dependendo da forma e da especificação. Exigir todos os ensaios possíveis sem considerar o produto pode aumentar o custo sem melhorar a decisão. A melhor abordagem é identificar o mecanismo de falha plausível e solicitar evidências que o abordem.
A microestrutura resulta da fusão, mas também da transformação
A rota de fusão é o ponto de partida, não toda a história de fabricação. A redução do lingote, a forja, a prática de laminação, o recozimento de solubilização, a taxa de resfriamento, a decapagem e o endireitamento final influenciam a microestrutura e a condição superficial entregues ao fabricante. Um lingote refundido de alta qualidade ainda pode perder valor se o trabalho a quente subsequente for mal controlado ou se o tratamento térmico final não restaurar a condição de resistência à corrosão pretendida.
Ao comparar fornecedores, é útil separar três questões:
Um fornecedor que consegue documentar todas as três áreas geralmente é mais fácil de qualificar do que aquele que fornece apenas um relatório químico e uma descrição geral do grau.
Quando uma rota de fusão premium é justificada
A fusão e refusão de maior integridade são mais justificáveis quando a substituição do material é dispendiosa, as consequências de uma parada são significativas ou a inspeção após a instalação é limitada. Exemplos incluem tubulações e tubos expostos a ácidos mistos, componentes de lavadores que manipulam condensados variáveis, sistemas offshore sujeitos à exposição à água do mar propensa à corrosão em frestas e equipamentos que serão repetidamente soldados ou conformados a frio antes de entrar em serviço.
Seções finas merecem atenção especial. Um pequeno defeito, imperfeição superficial ou variação química local representa uma proporção maior da espessura da parede do que em uma forja pesada. Os fabricantes também precisam de uma resposta estável durante dobramento, expansão, usinagem e soldagem. Para esses produtos, pergunte se o material oferecido é produzido pela mesma rota de fusão e sequência de processamento que sustentaram as amostras de qualificação ou os registros de produção anteriores.
Em contrapartida, uma rota premium não deve ser especificada apenas por parecer superior. Quando o ambiente está claramente definido, há sobrespessura para corrosão disponível e o componente é facilmente substituível, uma rota padrão devidamente controlada pode atender à necessidade real de engenharia. O requisito de aquisição deve estar vinculado ao risco de serviço, e não à suposição de que todo item de C276 exige controles metalúrgicos idênticos.
Documentos que devem acompanhar a conversa técnica
Os relatórios de ensaio de materiais continuam sendo essenciais, mas devem ser analisados como parte de um conjunto mais amplo de evidências. O relatório deve identificar a corrida, a condição do produto, a composição química, as propriedades mecânicas exigidas pela especificação aplicável e os resultados de exame pertinentes. Quando a rota de fusão for um requisito contratual, ela deverá constar no pedido de compra e ser confirmada na documentação do fornecedor, em vez de ficar como uma declaração comercial informal.
Para pedidos críticos, pergunte antecipadamente se a usina pode fornecer rastreabilidade do processo desde a corrida de fusão até o lote acabado, bem como registros de recozimento de solubilização e ensaios não destrutivos quando especificados. Esclareça se os corpos de prova representam a mesma forma de produto e condição de tratamento térmico do material entregue. Um resultado de tração de uma seção ou condição diferente não responde a todas as perguntas sobre o componente final.
A mesma disciplina documental é útil em outros produtos de ligas de engenharia. Por exemplo, ao adquirirTubos de Liga de Precisão para instrumentação, equipamentos eletrônicos ou conjuntos de blindagem magnética, os compradores podem concentrar-se na precisão dimensional, no comportamento térmico, na estabilidade elétrica ou na permeabilidade magnética, em vez da resistência à corrosão. Ainda assim, fusão rastreável, transformação controlada e verificação da condição final permanecem importantes, pois as propriedades exigidas do material são criadas pelo processo completo, e não apenas pela composição nominal.
Uma maneira prática de comparar cotações de fabricantes
Antes de selecionar um Fabricante de Hastelloy C276, compare cada cotação com as condições reais de serviço. Identifique os meios corrosivos, a faixa de temperatura, as características de pressão e fluxo, os locais de solda, a geometria do produto, as etapas de fabricação previstas e as consequências de vazamento ou substituição. Em seguida, defina quais comprovações são necessárias: uma rota de fusão definida, requisito de refusão, nível de rastreabilidade, inspeção específica ou ensaios adicionais relacionados à corrosão quando a especificação aplicável e a aplicação o justificarem.
Um fornecedor que responde com limites claros de processo costuma ser mais valioso do que outro que oferece uma promessa não qualificada de “melhor qualidade”. A resposta tecnicamente útil explica qual rota está disponível para a forma solicitada, qual documentação pode ser fornecida, onde pode ocorrer variação de processo e quais requisitos precisam ser acordados antes do início da produção. Essa clareza permite que as equipes de engenharia, qualidade e compras avaliem se a metalurgia corresponde ao risco associado ao componente.
