


Notícias
- ▶ Qual tolerância de retilineidade da barra de liga é necessária para usinagem CNC
- ▶ Quando a barra de liga é adequada para componentes de válvulas resistentes à corrosão
- ▶ Como a composição química das varetas de liga influencia o desempenho de reparos por soldagem
- ▶ O arame de liga consegue manter a força elástica após exposição prolongada ao calor
- ▶ Como avaliar os requisitos de acabamento superficial para pedidos de fio de liga
Mensagem
Qual tolerância de retilineidade da barra de liga é necessária para usinagem CNC
Nenhuma tolerância única de retilineidade é adequada para todos os trabalhos CNC. Para a maioria dos trabalhos gerais de torneamento e fresamento, uma barra de liga comercialmente reta e estável durante a rotação é suficiente. Uma retilineidade mais rigorosa torna-se necessária quando a barra é longa, tem diâmetro relativamente pequeno, é fixada entre pontas, usinada com sobremetal limitado ou usada para produzir peças com requisitos rigorosos de batimento ou concentricidade.
A questão prática de compra não é simplesmente “quão reta deve ser a barra?”. É: quanta curvatura da barra a configuração planejada pode absorver sem gerar vibração, remoção excessiva de material, baixa vida útil da ferramenta ou rejeição da peça? A resposta depende do componente acabado, do método de usinagem e da condição de fornecimento do material.
Comece pelo risco de usinagem, não pela tolerância mais rigorosa
Um requisito de retilineidade mais rigoroso do que o necessário para o processo pode elevar o custo, reduzir as opções de fornecimento disponíveis e aumentar o prazo de entrega. Um requisito flexível pode parecer econômico até que a oficina de usinagem gaste tempo adicional alinhando cada barra, cortando extremidades inutilizáveis, corrigindo o batimento ou removendo mais material do que o planejado.
Na usinagem CNC, a retilineidade é mais importante quando a barra de liga recebida é utilizada próxima ao seu diâmetro fornecido. Um tarugo submetido a desbaste intenso pode tolerar maior desvio, pois o diâmetro externo será substancialmente removido. Em contrapartida, uma barra destinada a passes leves de acabamento, trabalho em eixos, pinos de precisão, pequenos componentes para aplicações médicas ou peças longas e esbeltas exige uma geometria muito mais controlada antes do início da usinagem.
Uma regra útil é especificar a retilineidade de acordo com ocomprimento de usinagem sem suporte e o sobremetal de usinagem disponível, em vez de tratar todo o pedido de compra como uma exigência genérica de barras em estoque.
Como a retilineidade afeta o processo CNC
A retilineidade é frequentemente confundida com a tolerância de diâmetro, mas elas resolvem problemas diferentes. A tolerância de diâmetro controla a quantidade de material presente ao redor da barra. A retilineidade controla como a linha de centro da barra se desloca ao longo de seu comprimento. Uma barra pode ter um diâmetro aceitável e ainda girar de forma excêntrica por estar arqueada.
Quando uma barra curva é fixada em uma placa, a máquina pode apresentar batimento próximo ao ponto de fixação, na extremidade livre ou em ambos. O operador às vezes pode corrigir a configuração alinhando a barra com um indicador, mas isso não elimina a curvatura subjacente. À medida que a usinagem se afasta da placa, a ferramenta de corte encontra uma condição de engajamento variável. Em uma liga de difícil usinagem, essa variação pode acelerar o desgaste da aresta e tornar o acabamento superficial menos previsível.
Ligas à base de níquel, ligas de titânio, materiais resistentes ao calor contendo cobalto e alguns graus de alta resistência à corrosão são menos tolerantes do que os aços de fácil usinagem. Suas forças de corte e geração de calor podem ser maiores, enquanto seu encruamento ou resposta elástica pode tornar uma configuração instável mais problemática. Uma barra apenas ligeiramente arqueada ainda pode ser aceitável para um componente curto, mas torna-se um risco maior à medida que aumenta a relação comprimento-diâmetro.
Use um requisito mensurável no pedido de compra
“Barra reta” não é uma instrução de compra suficiente. Fornecedores e oficinas de usinagem podem interpretar o termo de maneiras diferentes. O pedido deve definir o desvio permitido, o comprimento de referência, a condição de inspeção e se o requisito se aplica antes ou depois do corte.
A retilineidade é normalmente expressa como um desvio máximo em um comprimento definido, como milímetros por metro ou um desvio total em todo o comprimento da barra fornecida. O mesmo requisito numérico pode significar coisas muito diferentes em um blank curto cortado e em uma barra longa de produção. Quando a aplicação for sensível, informe tanto o desvio local máximo quanto o desvio máximo ao longo de todo o comprimento de entrega.
Para um desenho de usinagem que já controle o batimento, a concentricidade ou a cilindricidade da peça acabada, não copie automaticamente esses valores da peça acabada para a especificação da matéria-prima. O material bruto não precisa atender à geometria da peça acabada. Em vez disso, trabalhe de trás para frente a partir do plano de usinagem: determine o sobremetal utilizável, como a barra será fixada, o comprimento máximo sem suporte e se o endireitamento pode ser permitido.
Informações que devem acompanhar a solicitação de retilineidade
- Grau da liga e condição de entrega, como recozida, tratada em solução, trefilada a frio, descascada ou retificada.
- Diâmetro nominal, tolerância de diâmetro e comprimento da barra fornecida.
- Desvio máximo de retilineidade permitido e seu comprimento de medição.
- Se as barras serão usinadas em comprimentos completos ou cortadas em blanks menores.
- Método de usinagem previsto, especialmente torneamento longo, retificação centerless, usinagem suíça ou trabalho com bucha-guia.
- Requisitos de superfície, pois curvaturas, marcas de manuseio e superfícies descarbonetadas ou danificadas podem afetar o sobremetal utilizável.
- Se é necessário um registro de inspeção de retilineidade para cada lote ou apenas para amostras de qualificação.
O diâmetro e o comprimento mudam a decisão
Uma barra de grande diâmetro possui mais rigidez do que uma barra de pequeno diâmetro com o mesmo comprimento. Isso não significa que barras grandes possam sempre ser especificadas com tolerâncias flexíveis, mas significa que uma pequena curvatura tem menor probabilidade de causar deflexão severa em uma configuração curta e rígida. Barras finas comportam-se de modo diferente. A mesma curvatura pode obrigar o operador a reduzir os parâmetros de corte, adicionar suporte ou rejeitar a seção próxima à extremidade da barra.
Material longo também introduz riscos de manuseio e transporte. Uma barra pode sair do fornecedor dentro da tolerância especificada, mas sofrer danos se a embalagem não impedir movimentação, impacto ou içamento sem suporte. Para materiais longos de precisão, especifique embalagem protetora, separação entre barras quando apropriado e um processo claro para comunicar danos antes que as barras sejam cortadas ou processadas.
O comprimento de corte é outra variável frequentemente negligenciada. Se um fornecedor puder fornecer blanks mais curtos e controlados em vez de barras de comprimento total, o processo de usinagem poderá tornar-se mais fácil mesmo quando a barra-mãe original tiver um requisito de retilineidade menos rigoroso em todo o comprimento. Isso pode reduzir a necessidade de comprar uma tolerância desnecessariamente apertada para material que nunca será utilizado em comprimento total.
Não trate o endireitamento como uma correção gratuita
O endireitamento pode ser útil, mas deve ser considerado como parte da seleção do material, e não como uma solução automática. O endireitamento mecânico pode introduzir tensões residuais localizadas. Em ligas que receberão acabamento fino, retificação, tratamento térmico ou exposição a condições de serviço exigentes, essas tensões podem contribuir para movimentações após a remoção de material. O impacto depende do grau da liga, do processamento anterior, da quantidade de correção e do ciclo térmico subsequente.
Há também uma questão comercial: nem toda liga, diâmetro, condição de superfície ou rota de certificação é adequada para a mesma prática de endireitamento. Se o material endireitado for aceitável, informe isso explicitamente. Se a aplicação exigir material fornecido em uma condição específica com tensão residual limitada, descreva esse requisito antes da cotação, e não após o recebimento.
Para aplicações que envolvem graus de ligas resistentes à corrosão, de alta temperatura ou de precisão, é sensato alinhar a especificação da barra com o produtor do material e a oficina de usinagem. A Shandong Titanium Nickel Special Steel Co., Ltd. fornece uma ampla gama de materiais especiais à base de níquel, ferro, titânio, zircônio, cobre-níquel e outras ligas, de modo que a seleção do grau e a condição de entrega podem ser consideradas juntamente com os requisitos dimensionais, em vez de serem tratadas como decisões separadas.
Inspecione a barra da mesma forma que o risco aparece na produção
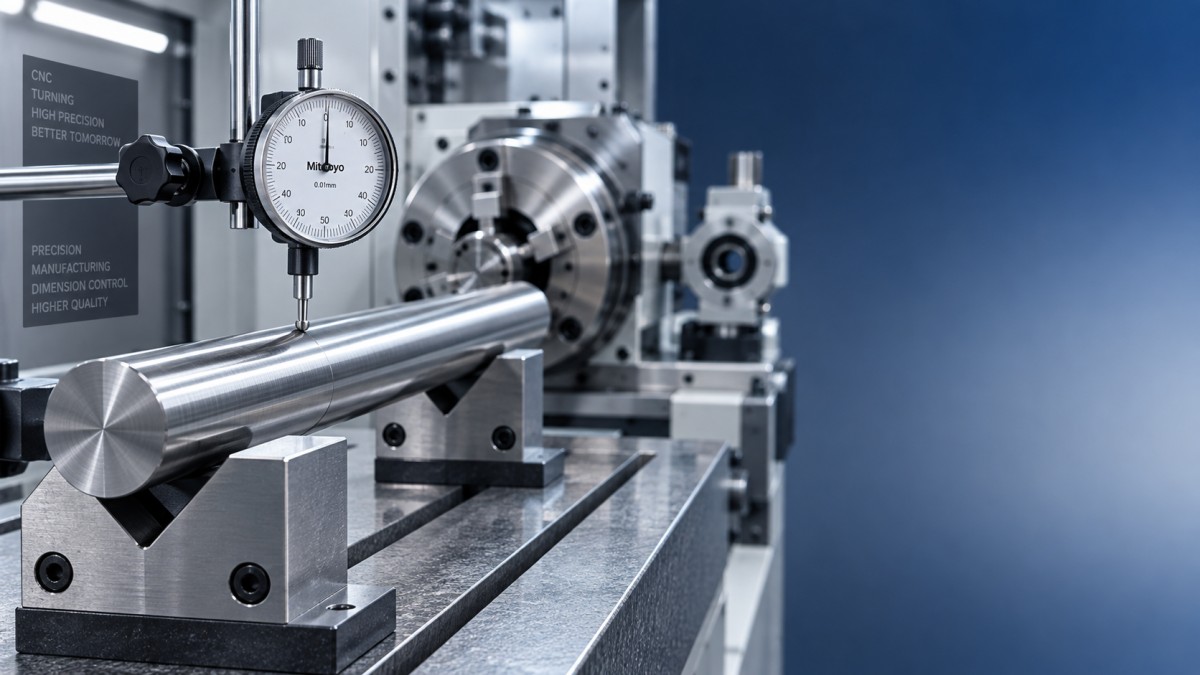
Um simples teste de rolamento sobre uma superfície plana de inspeção pode revelar arqueamentos evidentes, mas o método de inspeção deve corresponder ao trabalho. Para operações rotativas, verificar o movimento total do indicador enquanto a barra é apoiada de maneira representativa pode ser mais útil do que uma avaliação visual. Para trabalhos de alto volume com alimentação de barras, a oficina de usinagem pode precisar inspecionar o comportamento de alimentação e o batimento próximo ao ponto de guia, em vez de depender apenas de uma medição com régua reta em todo o comprimento.
A amostragem também merece atenção. Verificar uma barra de um feixe pode não representar todo o lote, especialmente quando o material provém de diferentes lotes de produção ou é fornecido em comprimentos mistos. Onde a repetibilidade for importante, defina a identificação do lote e estabeleça uma frequência prática de inspeção. Isso é mais valioso do que exigir uma tolerância extrema sem um método para confirmá-la.
Quando uma barra de liga não é a melhor forma inicial
A barra é a forma de estoque lógica para peças torneadas, pinos, parafusos, componentes de válvulas, eixos, conexões e peças rotativas semelhantes. Ela é menos eficiente quando a geometria final exige remoção extensiva de um diâmetro grande, possui um perfil não circular ou será produzida por rotas de manufatura aditiva, revestimento ou metalurgia do pó.
Para componentes de alta temperatura cuja rota de fabricação ainda está em aberto, o pó pode ser uma matéria-prima mais apropriada do que uma barra rigidamente controlada. Materiais para revestimento a laser, aspersão térmica, conformação HIP ou processos aditivos são avaliados pela composição química, características das partículas e compatibilidade com o processo, e não pela retilineidade da barra. Nesses casos, Pós de Metais Refratários para Serviço em Temperaturas Ultraelevadas podem ser relevantes para a rota de fabricação, enquanto uma especificação de barra de liga não é.
Tome a decisão final de tolerância com três perguntas
Antes de fazer o pedido, pergunte à oficina de usinagem qual batimento pode ser aceito na primeira operação, quanto sobremetal radial será removido antes da usinagem de acabamento e qual será o comprimento sem suporte durante o corte. Essas respostas normalmente revelam se a retilineidade comercial padrão é adequada ou se um material controlado e de retilineidade de precisão é justificado.
O erro mais caro não é escolher isoladamente uma tolerância ligeiramente flexível ou ligeiramente rigorosa. É comprar uma barra de liga com uma condição de retilineidade indefinida e, após a entrega, descobrir que o material não é adequado para a configuração CNC escolhida. Um requisito claro e mensurável, vinculado à rota real de usinagem, protege o rendimento do material, o tempo de preparação e a consistência da peça acabada.
