


Notícias
- ▶ Como a composição química das varetas de liga influencia o desempenho de reparos por soldagem
- ▶ O arame de liga consegue manter a força elástica após exposição prolongada ao calor
- ▶ Como avaliar os requisitos de acabamento superficial para pedidos de fio de liga
- ▶ O que causa a fissuração do fio de liga durante flexões repetidas
- ▶ Como a tolerância do diâmetro do fio de liga afeta a precisão da conformação automatizada
Mensagem
Como a composição química das varetas de liga influencia o desempenho de reparos por soldagem
Como a composição química da vareta de liga influencia o desempenho do reparo por soldagem
Um reparo por soldagem raramente é avaliado apenas pelo fato de o metal depositado aparentar estar íntegro após o resfriamento. Em equipamentos de ligas resistentes à corrosão e a altas temperaturas, o reparo deve suportar a mesma pressão, ciclagem térmica, química do processo e carga mecânica do componente original. Por isso, a composição química da vareta de liga merece atenção cuidadosa desde o início do planejamento do reparo.
Para as equipes de qualidade e segurança, a questão central não é simplesmente se o metal de adição possui um nome comercial semelhante ao da liga base. A questão prática é se sua composição química final, após a diluição com o material base, pode resistir à trinca, manter a proteção contra corrosão e permanecer metalurgicamente estável no ambiente de serviço previsto. Uma vareta que parece adequada em uma lista de materiais ainda pode criar uma zona de reparo vulnerável se a composição, o aporte térmico e o procedimento de soldagem não forem considerados em conjunto.
A solda de reparo é um novo sistema metalúrgico
Durante a soldagem de reparo, o metal de adição depositado não permanece quimicamente isolado. O metal base fundido se mistura à poça de fusão, e o grau de diluição varia entre os passes de raiz, as camadas de enchimento e o limite de fusão. Isso é especialmente relevante ao reparar fundidos, juntas de metais dissimilares, equipamentos envelhecidos ou componentes cuja composição química original esteja próxima dos limites de sua especificação de material.
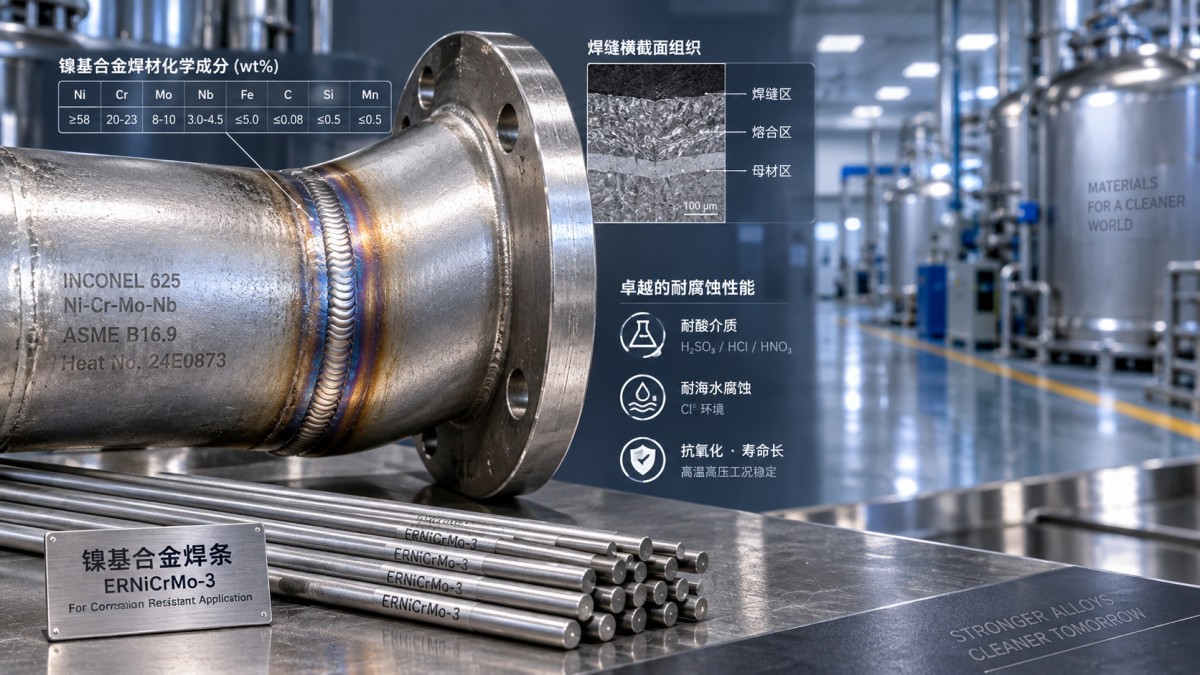
Portanto, uma vareta de liga é selecionada considerando uma margem para esse efeito de diluição. Em alguns reparos à base de níquel, pode-se considerar um metal de adição com teor mais elevado de níquel, cromo ou molibdênio do que o material base nominal para preservar a resistência à corrosão pretendida após a mistura. Essa decisão não pode ser tomada apenas com base em uma tabela genérica de compatibilidade. O meio de serviço, o processo de soldagem, a geometria da junta e o número de camadas afetam a composição química resultante do reparo.
A zona afetada pelo calor, ou ZAC, acrescenta outra variável. Essa região estreita não é fundida, mas passa por um ciclo térmico capaz de alterar o comportamento de precipitação, a tensão residual, a condição dos contornos de grão ou a suscetibilidade à corrosão localizada. Um metal de adição quimicamente adequado não pode compensar o controle inadequado do pré-aquecimento, da temperatura entre passes, da limpeza ou do aporte térmico.
O que os principais elementos de liga modificam
O níquel é frequentemente a base dos metais de adição utilizados em reparos exigentes. Ele favorece a ductilidade e a tenacidade e pode reduzir a tendência à formação de determinados produtos de transformação frágeis que podem ocorrer em soldas com elevada restrição. Em sistemas ricos em níquel, ele também fornece uma matriz estável para cromo, molibdênio e outras adições de liga. Isso não significa que um teor mais alto de níquel seja automaticamente mais seguro; o equilíbrio com o metal base e as condições de serviço continua sendo importante.
O cromo está intimamente ligado à resistência à oxidação e à proteção em ambientes oxidantes, pois favorece a formação de uma película superficial protetora. Quando um reparo é exposto a gases quentes, ácidos oxidantes ou correntes de processo úmidas, um teor insuficiente de cromo no metal de solda diluído pode tornar o reparo menos durável do que o componente ao redor. O cromo também deve ser avaliado em relação à exposição térmica. Certos sistemas de ligas podem formar fases indesejáveis se a composição e o histórico térmico forem mal controlados.
O molibdênio é frequentemente importante quando ácidos redutores, cloretos ou corrosão localizada são fatores de preocupação. Ele pode melhorar a resistência à corrosão por pites e em frestas em famílias de ligas apropriadas. Contudo, o metal de solda rico em molibdênio pode ser mais sensível à segregação durante a solidificação, especialmente quando o aporte térmico é excessivo ou a deposição dos cordões é inconsistente. A questão não é que o molibdênio seja problemático; é que seu benefício depende da preservação de um depósito de solda íntegro e composicionalmente uniforme.
Carbono, silício, manganês, nitrogênio, nióbio, titânio e ferro também exigem atenção. O controle do carbono pode ser significativo quando há preocupação com sensibilização ou precipitação de carbonetos. A incorporação de ferro proveniente do material base pode alterar o comportamento frente à corrosão em ligas de níquel. Elementos estabilizadores podem ajudar em alguns sistemas, mas não são intercambiáveis entre classificações de metais de adição. O pessoal de qualidade deve tratar a análise química certificada do lote efetivamente consumido como um documento controlado, e não como um detalhe secundário de compra.
O risco de trincas geralmente é um problema de composição química e procedimento
Falhas em reparos são frequentemente atribuídas à “má soldagem”, mas o mecanismo subjacente pode ser uma incompatibilidade entre a composição química do metal de adição e as condições de reparo. Trincas de solidificação podem ocorrer quando o metal de solda apresenta uma faixa de solidificação desfavorável, impurezas elevadas, alta restrição ou um perfil de cordão inadequado. A trinca relacionada ao hidrogênio é mais frequentemente associada a aços suscetíveis, mas o controle de umidade e a limpeza da superfície continuam essenciais em reparos de ligas, pois a contaminação pode comprometer a integridade da solda e o desempenho contra corrosão.
A trinca a quente merece atenção especial em ligas à base de níquel. Enxofre, fósforo, chumbo, zinco, óleos, resíduos de tinta e outros contaminantes podem ter consequências muito maiores do que aparentam durante a inspeção visual. A área de reparo deve ser escavada até atingir metal íntegro, limpa com materiais que não introduzam resíduos prejudiciais e examinada antes da soldagem. Quando o componente foi exposto à contaminação do processo, a preparação da superfície pode precisar ir além do desbaste de rotina.
A especificação do procedimento de soldagem deve definir a designação aprovada do metal de adição, o processo, o gás de proteção ou de purga, quando aplicável, a faixa de corrente, o limite entre passes, as etapas de limpeza e qualquer tratamento térmico necessário. Se o reparo for crítico para a segurança, o registro de qualificação do procedimento e o código de construção aplicável ou a especificação do proprietário devem reger a aceitação — e não suposições baseadas em um reparo anterior que apenas tenha sido aprovado na inspeção visual.
A resistência à corrosão deve ser avaliada após a diluição
Um depósito de reparo pode parecer composicionalmente próximo da liga base no papel, mas ainda apresentar desempenho inferior no ambiente real do processo. Isso é comum quando os reparos são realizados próximos a transições de bocais, frestas, bordas de revestimento ou áreas com depósitos e líquido estagnado. O ataque localizado normalmente começa no ponto microestrutural ou químico mais fraco, e não na composição média indicada em um certificado de material.
Para equipamentos que manipulam meios ácidos, correntes contendo cloretos ou fluidos de processo em temperatura elevada, a análise deve incluir o grau da liga base, a composição química do metal de adição, a diluição esperada e qualquer condicionamento superficial pós-soldagem. Decapagem, passivação, usinagem ou acabamento mecânico controlado podem ser relevantes, dependendo da liga e do requisito de serviço. Essas etapas devem ser definidas pela especificação do projeto, em vez de serem acrescentadas casualmente posteriormente.
O mesmo princípio se aplica a reparos envolvendo materiais Hastelloy C-276, C-22 ou B-2. Produtos em tira, como asTiras de Liga Hastelloy, podem ser utilizados em conjuntos fabricados resistentes à corrosão, com espessuras disponíveis de 0.1 mm a 5 mm. Quando esses materiais são soldados ou reparados, a decisão sobre o metal de adição deve refletir a família específica da liga e as condições de exposição, em vez de tratar todos os materiais com alto teor de níquel como equivalentes.
Uma análise prática antes da liberação de um reparo
Antes que um reparo seja aprovado, o pessoal de qualidade e segurança pode reduzir a incerteza verificando alguns registros interligados: identificação positiva do material ou identificação confiável do material base; certificado do metal de adição e rastreabilidade do lote; procedimento de soldagem qualificado; dimensões da escavação do reparo; registros de temperatura entre passes, quando exigidos; e o método especificado de ensaio não destrutivo. Para serviços críticos quanto à corrosão, também pode ser apropriado confirmar se ensaios de corrosão, medição de ferrita, ensaio de dureza ou exame metalográfico são exigidos pela especificação aplicável.
A aceitação visual por si só não pode verificar a composição química da liga, o controle de diluição ou a condição da ZAC. Por outro lado, solicitar todos os ensaios possíveis sem relacioná-los a um mecanismo de falha acrescenta custos sem necessariamente melhorar a segurança. O plano de inspeção mais útil está vinculado ao risco real: retenção de pressão, iniciação de trincas, perda de sobreespessura para corrosão, oxidação em alta temperatura ou fadiga sob serviço cíclico.
A Shandong Titanium Nickel Special Steel Co., Ltd. atua com ligas especiais à base de níquel e ferro, incluindo graus resistentes à corrosão, ligas resistentes ao calor, materiais de precisão, Monel, INCONEL, INCOLOY, titânio, zircônio, cobre-níquel e outras famílias de ligas. Para o planejamento de reparos, o ponto de partida útil é uma análise técnica do material base, do meio de serviço, do certificado do metal de adição e da norma de fabricação aplicável. Essas informações fornecem uma base mais sólida para selecionar uma vareta de liga do que apenas a correspondência pelo nome do grau.
A composição química de um metal de adição para reparo não é um detalhe secundário de consumível. Ela determina no que a zona reparada se transforma após a soldagem. Quando essa composição é avaliada juntamente com a diluição, o controle térmico, o risco de contaminação e os critérios de aceitação aplicáveis, as decisões de reparo se tornam mais justificáveis — e a probabilidade de recolocar um componente em serviço com um ponto fraco oculto é significativamente reduzida.
