


Notícias
- ▶ Como a tolerância do diâmetro do fio de liga afeta a precisão da conformação automatizada
- ▶ Quando o fio de liga é a escolha certa para elementos de aquecimento de alta temperatura
- ▶ Como evitar danos à bobina durante a entrega por um fornecedor de Monel 400
- ▶ Como comparar os custos de frete de um fornecedor de bobinas de Monel 400
- ▶ Como a qualidade das bordas da bobina afeta a estampagem com Monel 400
Mensagem
Como a tolerância do diâmetro do fio de liga afeta a precisão da conformação automatizada
A conformação automatizada não responde a um diâmetro nominal do fio; ela responde ao diâmetro real que entra nos rolos de alimentação, guias, matrizes e ferramentas de dobra naquele momento. Quando o fio de liga varia além da tolerância considerada durante a configuração, a máquina pode continuar operando, mas o comprimento de alimentação, o ângulo de dobra, o retorno elástico e a carga das ferramentas podem variar. É assim que uma variação dimensional aparentemente pequena se torna um problema de repetibilidade, qualidade e, em algumas aplicações, segurança.
A questão prática não é se existe uma tolerância de diâmetro. Toda especificação de fio possui uma. A questão é se a variação permitida é compatível com o processo de conformação, a condição da liga e a tolerância funcional da peça acabada. Uma tolerância adequada para uma dobra aberta simples pode ser inaceitável para uma mola enrolada de forma compacta, um clipe de retenção conformado ou um componente de alto ciclo.
Por que as alterações de diâmetro afetam uma linha de conformação
O diâmetro do fio influencia tanto a quantidade de material movimentada pela máquina quanto a força necessária para deformá-lo. Uma seção ligeiramente acima do tamanho possui uma área de seção transversal maior e, portanto, resiste mais à dobra. Uma seção ligeiramente abaixo do tamanho dobra-se com mais facilidade e pode passar de forma diferente pelo equipamento de alimentação. Em equipamentos automatizados, esses efeitos são amplificados porque a configuração permanece fixa enquanto o material muda.
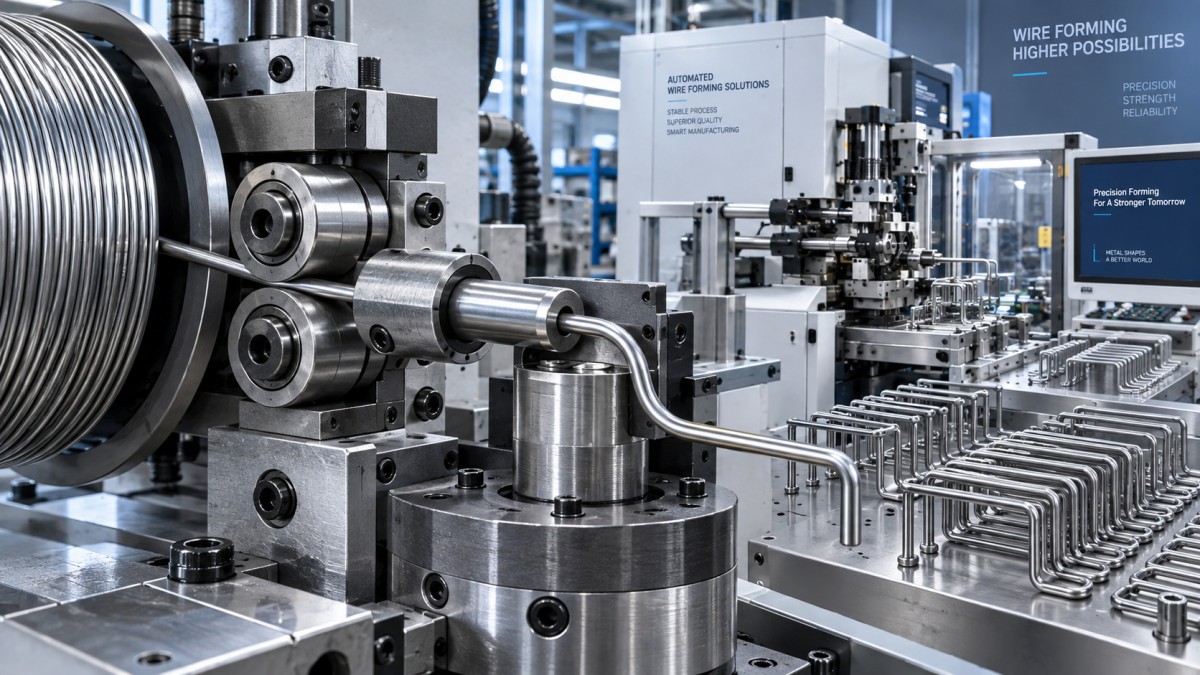
Os rolos de alimentação são um ponto de partida comum. Sua pressão é selecionada para segurar o fio sem marcá-lo ou achatá-lo. Se o fio de entrada for maior do que o esperado, a pressão dos rolos aumenta e pode causar danos superficiais, arrasto excessivo ou distorção. Se for menor, os rolos podem patinar. Um encoder de alimentação pode então registrar o movimento dos rolos, em vez do movimento real do material, gerando comprimentos de corte incorretos ou dobras mal posicionadas.
O diâmetro também afeta a relação entre o fio e a ferramenta. Guias e endireitadores possuem folga limitada. A variação pode alterar o quão centralmente o fio entra na matriz, especialmente quando a máquina utiliza vários pontos de guia antes de uma dobra fechada. A entrada descentralizada aumenta a probabilidade de dobras assimétricas, riscos, marcas locais e ângulos instáveis.
O ângulo de dobra é apenas parte do problema de precisão
É tentador tratar a tolerância de diâmetro como uma questão de inspeção dimensional e o retorno elástico como uma questão de propriedade do material. Na produção, eles interagem. Um aumento no diâmetro geralmente eleva a rigidez à flexão; com o mesmo programa de máquina e a mesma posição da ferramenta, o ângulo final pode se abrir ou o raio de dobra pode mudar. Com um diâmetro menor, a peça pode sofrer dobra excessiva ou apresentar um raio mais fechado.
Para ligas de níquel, cobalto ou à base de ferro de alta resistência, a interação pode ser mais acentuada porque as forças de conformação já são elevadas e o retorno elástico pode ser substancial. A condição de tratamento térmico, o comportamento à tração e a consistência entre lotes continuam sendo importantes, mas um diâmetro estável impede que essas variáveis sejam agravadas por uma mudança no tamanho da seção.
O diâmetro médio pode ocultar o defeito
Uma bobina pode atender ao resultado de diâmetro médio e ainda assim apresentar baixo desempenho em uma conformadora automatizada. O que importa é a faixa ao longo do comprimento utilizável, não apenas algumas medições na extremidade da bobina. Alterações locais de diâmetro podem causar uma falha intermitente de alimentação ou um conjunto de falhas de ângulo após muitas peças aceitáveis. Essas falhas são frequentemente diagnosticadas incorretamente como desgaste de ferramenta, lubrificação inadequada ou problema no programa da máquina.
A circularidade merece a mesma atenção. Um fio que está dentro dos limites de diâmetro em uma orientação, mas é ligeiramente oval, pode não entrar em contato de maneira consistente com rolos, guias e matrizes à medida que gira pela máquina. O resultado pode ser uma fixação e uma resposta à dobra variáveis, mesmo quando uma única leitura de paquímetro parece aceitável. Para componentes conformados críticos, os planos de inspeção devem definir como o diâmetro é amostrado ao longo da bobina e como a circularidade é avaliada, em vez de depender apenas do tamanho nominal.
Defina a tolerância do fio com base na capacidade do processo
Não existe uma tolerância universal de “precisão” adequada para todas as operações de conformação automatizada. O limite apropriado deve ser derivado da etapa mais sensível do processo: precisão de alimentação, menor folga da ferramenta, requisito mais rigoroso de ângulo de dobra ou ajuste funcional final.
- Comece pelo requisito da peça acabada. Identifique quais dimensões afetam a montagem, a pré-carga, a força de retenção ou a folga. Uma dobra estética geralmente pode tolerar mais variação do que um componente que controla uma função relacionada à segurança.
- Analise a sensibilidade da máquina. Verifique o projeto dos rolos de alimentação, a configuração do encoder, a folga das guias, o raio de dobra e se o programa inclui compensação. Máquinas com sensoriamento em circuito fechado podem reduzir alguns efeitos, mas não eliminam a variação do material.
- Separe o controle dimensional do controle do material. Diâmetro, ovalidade, condição superficial, têmpera e curvatura ou hélice da bobina devem ser analisados em conjunto. Um diâmetro rigorosamente controlado, por si só, não corrigirá um fio que entra na máquina com curvatura residual excessiva.
- Valide na velocidade de produção. Um teste curto de configuração pode não revelar variação entre bobinas, acúmulo de calor ou carregamento gradual da ferramenta. A qualificação deve incluir conformação contínua e inspeção de peças provenientes de diferentes posições da bobina.
Um erro comum de compra é especificar a tolerância de diâmetro mais estreita possível sem considerar o restante da rota de conversão. Isso pode aumentar o custo sem resolver a fonte real de variação. Por outro lado, aceitar uma tolerância comercial ampla porque o diâmetro nominal está correto frequentemente transfere o custo para o tempo de configuração, seleção, retrabalho e paradas não planejadas.
Desgaste de ferramentas e exposição à segurança
A inconsistência no tamanho do fio altera a pressão de contato nos canais dos rolos, rolos endireitadores e matrizes de conformação. Com o tempo, isso pode acelerar o desgaste irregular e tornar o processo menos estável. Os operadores podem compensar aumentando a pressão dos rolos ou ajustando repetidamente as configurações de dobra. Esses ajustes podem ocultar o problema do material, ao mesmo tempo que aumentam o risco de ruptura do fio, aparas afiadas, paradas inesperadas da máquina ou danos durante a intervenção manual.
Para a gestão de segurança, alarmes repetidos de alimentação ou ejeção intermitente de peças devem ser tratados como um sinal de estabilidade do processo, e não apenas como um incômodo para o operador. Os procedimentos de bloqueio e acesso continuam essenciais ao desobstruir um travamento, mas a prevenção começa a montante: confirme a identificação do material, a direção do fio, o manuseio da bobina e a consistência dimensional antes de retomar a produção.
Combine a especificação com a liga e a aplicação
A seleção da liga e o controle dimensional devem ser especificados em conjunto. Graus resistentes à corrosão e ao calor utilizados em processamento químico, geração de energia, setor aeroespacial ou aplicações de molas de alta resistência podem exigir um comportamento de conformação substancialmente diferente do fio de aço carbono padrão. A especificação de compra deve indicar o grau ou a composição química da liga exigida, a condição de fornecimento, o diâmetro nominal e a tolerância, o método de inspeção aplicável, os critérios de aceitação da superfície, a condição da bobina e a documentação necessária para rastreabilidade.
Quando um projeto também exige barras para eixos relacionados, fixadores, hastes de válvulas ou peças usinadas, a forma do material não deve ser tratada como intercambiável com o fio para conformação. Uma barra de liga à base de níquel pode ser relevante para esses componentes de alta resistência associados, incluindo graus como Inconel, Hastelloy e Monel, mas as faixas de diâmetro das barras e as rotas de processamento não definem a tolerância necessária para a conformação automatizada de fios.
A Shandong Titanium Nickel Special Steel Co., Ltd. fornece uma ampla gama de materiais de ligas especiais à base de níquel, à base de ferro, resistentes à corrosão, de alta temperatura, de precisão, de titânio, de zircônio e outros. Para aplicações de fio conformado, a discussão técnica útil começa com os requisitos da máquina e da peça acabada e, em seguida, define uma especificação controlada para o fio, em vez de selecionar o material apenas pelo nome nominal da liga.
O que verificar quando os defeitos começam
Quando os ângulos de dobra variam ou surgem falhas de alimentação, compare as medições reais do fio da bobina afetada com as de uma bobina reconhecidamente estável. Meça em vários locais e orientações e, em seguida, analise a ovalidade, os danos superficiais, os resíduos de lubrificante e a curvatura residual. Depois, inspecione os canais dos rolos, o alinhamento das guias, o desgaste das matrizes e o comportamento do encoder. Essa sequência evita um erro comum: alterar o programa de conformação antes de determinar se o material que chega à ferramenta é dimensionalmente consistente.
A conformação automatizada confiável depende de um sistema estável, não de um único resultado de inspeção. Quando a tolerância do fio é adequada ao equipamento e verificada em toda a bobina, o comportamento de alimentação torna-se mais previsível, as ferramentas duram mais e as ações corretivas podem se concentrar em mudanças reais do processo, em vez de incertezas dimensionais recorrentes.
