


Notícias
- ▶ Como evitar danos à bobina durante a entrega por um fornecedor de Monel 400
- ▶ Como comparar os custos de frete de um fornecedor de bobinas de Monel 400
- ▶ Como a qualidade das bordas da bobina afeta a estampagem com Monel 400
- ▶ Como confirmar os requisitos de têmpera com um fornecedor de bobinas Monel 400
- ▶ Quando o fornecimento duplo de um fornecedor de Inconel 625 reduz o risco
Mensagem
Ligas de níquel para aplicações de petróleo e gás
As ligas de níquel representam uma parcela relativamente pequena do volume total de materiais em projetos de petróleo e gás, mas frequentemente determinam se uma completação de poço, um sistema submarino ou uma unidade de processamento pode operar com segurança por décadas. Seu papel é mais evidente onde o aço carbono convencional, o aço de baixa liga e até mesmo o aço inoxidável enfrentam uma combinação de cloretos, sulfeto de hidrogênio, dióxido de carbono, temperatura elevada, pressão e acesso difícil para inspeção.
A questão importante de aquisição não é se as ligas de níquel são “melhores” do que outros metais. É se seu custo adicional é justificado pelos mecanismos de falha efetivamente esperados durante toda a vida operacional do equipamento. Em muitas aplicações de petróleo e gás, uma liga escolhida apenas com base na resistência nominal à corrosão ainda pode falhar por trincamento sob tensão por sulfetos, corrosão em frestas, efeitos galvânicos, degradação relacionada à soldagem ou rastreabilidade inadequada do produto.
Por que os ambientes de petróleo e gás dificultam a seleção de materiais
Os fluidos de petróleo e gás raramente são meios estáveis e uniformes. Um fluxo de produção pode conter hidrocarbonetos, água de formação, CO2 dissolvido, H2S, cloretos, sólidos, produtos químicos de tratamento e oxigênio introduzido durante paradas ou operações de manuseio de água. A temperatura, a pressão, o corte de água e a composição química do fluido podem mudar significativamente desde a produção inicial até a operação no fim da vida útil.
O “serviço ácido” é uma preocupação central. Quando há sulfeto de hidrogênio presente, materiais metálicos suscetíveis podem sofrer trincamento sob tensão por sulfetos e danos relacionados ao hidrogênio sob tensão de tração. Os cloretos intensificam o desafio ao aumentar a probabilidade de corrosão localizada, especialmente em temperaturas elevadas. O dióxido de carbono, por sua vez, pode causar corrosão severa por CO2 quando camadas protetoras estão ausentes ou são instáveis.
Isso explica por que a seleção de materiais deve estar vinculada a uma faixa de serviço definida, e não a uma descrição ampla como “offshore” ou “corrosivo”. Os parâmetros relevantes incluem:
- pressão parcial de H2S, teor de CO2, pH, cloretos e condições de água livre;
- temperatura máxima e mínima do metal, incluindo condições de perturbação e parada;
- pressão, carregamento de tração, exposição à fadiga cíclica e nível de resistência requerido;
- frestas, zonas estagnadas, depósitos, isolamento e exposição à água do mar;
- método de soldagem, condição pós-soldagem e viabilidade de inspeção e reparo.
Para a qualificação em serviço ácido, NACE MR0175/ISO 15156 é comumente utilizada como referência essencial no segmento upstream de petróleo e gás. Não é um atalho para a seleção de ligas: a aplicabilidade da norma depende da forma do material, dureza, tratamento térmico, limites ambientais e outras condições específicas. Portanto, uma ordem de compra que declare apenas “em conformidade com NACE” não é suficiente para componentes críticos.
Onde as ligas de níquel justificam sua aplicação
As ligas à base de níquel e as ligas que contêm níquel são normalmente selecionadas quando a resistência à corrosão precisa ser mantida sob condições que excedem os limites práticos dos aços inoxidáveis padrão ou quando é necessária alta resistência mecânica juntamente com desempenho anticorrosivo.
A liga de níquel 825, frequentemente conhecida como Incoloy 825, é utilizada em aplicações selecionadas de tubos, tubulações e processos que exigem resistência a ácidos redutores e oxidantes, ambientes com cloretos e condições ácidas dentro de seus limites qualificados. Seu equilíbrio de níquel, cromo, molibdênio, cobre e titânio lhe confere uma posição útil entre os aços inoxidáveis e os materiais de níquel mais altamente ligados.
A liga 625, comumente comercializada como Inconel 625, é amplamente associada a equipamentos submarinos, tubos revestidos, componentes de válvulas, camadas de tubos flexíveis e aplicações de revestimento por soldagem. Seu alto teor de níquel, cromo e molibdênio proporciona forte resistência a muitos ambientes contendo cloretos e ambientes ácidos, enquanto o nióbio contribui para a resistência mecânica. Também é valorizada pela soldabilidade, embora os procedimentos de soldagem e o controle de diluição continuem sendo importantes quando aplicada como revestimento.
A liga C-276 é geralmente considerada para ambientes químicos especialmente agressivos, incluindo condições que envolvem ácidos redutores, cloretos e contaminantes oxidantes. Em operações de petróleo e gás, pode ser adequada para equipamentos de injeção química, componentes de processo selecionados e serviços localizados altamente corrosivos. Não é automaticamente a solução correta para todo ambiente ácido; custo, requisitos mecânicos, rota de fabricação e qualificação ambiental ainda são relevantes.
Monel 400 e K-500 endurecido por precipitação possuem longa trajetória em aplicações marítimas e relacionadas à água do mar. Sua resistência à água do mar em fluxo é valiosa em determinadas aplicações de bombas, válvulas, eixos e equipamentos marítimos. No entanto, seu uso deve ser analisado cuidadosamente quando houver alta resistência mecânica, exposição a ambiente ácido, acoplamento galvânico ou condições de fresta. Um material com bom desempenho geral em água do mar não é necessariamente adequado para todas as aplicações offshore.
A liga de níquel 718 é um importante material de alta resistência para ferramentas de fundo de poço, equipamentos de completação e fixadores, onde a resistência em temperatura é crítica. É frequentemente agrupada com ligas resistentes à corrosão em discussões comerciais, mas sua adequação depende fortemente do tratamento térmico especificado, da dureza, da microestrutura e dos limites para serviço ácido. Confundir “Inconel” como uma designação geral com uma condição de material definida e qualificada é um erro recorrente e dispendioso.
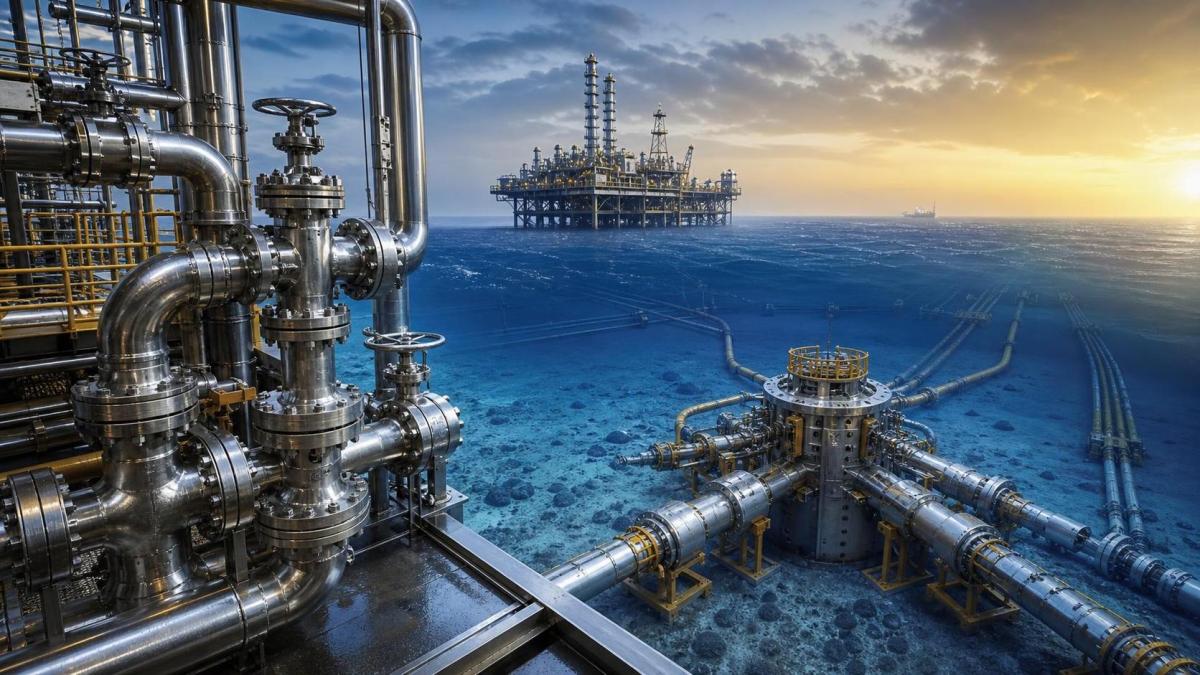
Liga maciça, tubo revestido ou revestimento por soldagem: a decisão econômica geralmente está aqui
Para tubulações de grande diâmetro, risers, manifolds e vasos, a construção em liga maciça de níquel pode ser tecnicamente simples, mas comercialmente difícil de justificar. Tubos de linha revestidos e tubos com revestimento mecânico podem reduzir a quantidade de liga resistente à corrosão necessária, posicionando-a apenas na superfície em contato com o fluido. O revestimento por soldagem pode proteger de maneira semelhante furos de válvulas, conectores, superfícies de contenção de pressão e zonas de reparo.
Essas opções introduzem seus próprios riscos. O tubo revestido exige atenção à integridade da união, espessura do revestimento interno, preparação das extremidades, projeto das juntas de campo e possível descolamento ou dano durante a instalação. O revestimento por soldagem requer controle da diluição do metal-base, composição química do revestimento, espessura após usinagem, porosidade, trincamento e ensaios não destrutivos. A designação nominal da liga do arame de adição, por si só, não comprova que o revestimento final tenha a resistência à corrosão pretendida.
Quando a geometria do equipamento é complexa ou a corrosão local é a preocupação dominante, abordagens de aspersão térmica e revestimento a laser também podem ser avaliadas como opções de engenharia de superfícies. A seleção de pó é específica ao processo: distribuição de tamanho de partículas, composição química, fluidez, teor de oxigênio e método de deposição influenciam a qualidade do revestimento tanto quanto a família de liga declarada. Para projetos que avaliam estratégias de reparo ou de superfícies protetoras,Pós de Metais Refratários para Serviço em Temperaturas Ultraelevadas ilustra a categoria mais ampla de materiais à base de pó utilizados em revestimento a laser, revestimento duro PTA e processos de aspersão térmica. Essas rotas não devem ser tratadas como intercambiáveis com revestimento por soldagem CRA qualificado em equipamentos de serviço ácido críticos para pressão.
Os pontos de falha negligenciados: conexões, soldas e sistemas de metais mistos
Muitas falhas prematuras não ocorrem no material-base, mas nas interfaces. Conexões roscadas, áreas de vedação, zonas termicamente afetadas por soldagem, transições de revestimento, juntas aparafusadas e trechos sem saída frequentemente criam as condições locais mais severas. A geometria de frestas pode concentrar cloretos e alterar o pH, tornando uma liga que seria aceitável vulnerável.
A corrosão galvânica também merece atenção prática. Quando uma liga de níquel é acoplada eletricamente a aço carbono ou a outro material menos nobre em um eletrólito, o material menos nobre pode sofrer corrosão mais rapidamente. O projeto final pode exigir isolamento elétrico, estratégia de revestimento, proporções de área controladas ou sobreespessura para corrosão. Isso é particularmente relevante em conjuntos offshore que combinam componentes internos de CRA, estruturas de aço carbono e exposição à água do mar.
A soldagem não pode ser separada da decisão sobre a liga. O consumível de soldagem, aporte térmico, temperatura entre passes, proteção, limpeza, geometria da junta e inspeção pós-soldagem influenciam a confiabilidade em serviço. Quando relevante, as equipes de aquisição devem solicitar especificações de procedimentos de soldagem qualificados e garantir que a condição fornecida corresponda à base de projeto. Certificados de ensaio de materiais são necessários, mas, para serviço ácido crítico, são apenas um elemento do registro de qualidade.
Como os compradores devem comparar ofertas de ligas de níquel
Um baixo preço unitário pode ocultar um alto risco de projeto quando as cotações são comparadas apenas por grau UNS ou nome comercial. “Hastelloy”, “Monel” e “Inconel” são nomes comerciais de famílias amplamente utilizados; eles não substituem uma especificação completa. O pacote de compra deve definir a designação UNS relevante, forma do produto, dimensões e tolerâncias, tratamento térmico, requisitos de propriedades mecânicas, qualificação para corrosão ou serviço ácido, escopo de testes e requisitos de documentação.
Para barras, forjados, conexões, chapas, tubos, arames e pós, a rota de fabricação é importante. A prática de fusão, requisitos de refusão quando especificados, controle de trabalho a quente, recozimento por solubilização, condição da superfície e rastreabilidade afetam a consistência. Para peças de fundo de poço e componentes de retenção de pressão, um comprador também pode precisar de mapeamento de dureza, identificação positiva de material, ensaio ultrassônico, ensaio por líquido penetrante, registros dimensionais e inspeção por terceiros conforme a especificação do projeto.
O prazo de entrega deve ser avaliado antecipadamente. A disponibilidade de ligas de níquel não é simplesmente uma questão de estoque de usina. Um tamanho específico, geometria forjada, requisito de tubo sem costura ou qualificação específica do cliente pode exigir um ciclo de produção muito mais longo do que o material padrão. A volatilidade nos mercados de níquel, molibdênio e elementos de liga também pode afetar a validade das cotações e o orçamento do projeto.
Uma hierarquia prática de seleção
Uma seleção confiável começa pela identificação do mecanismo de corrosão provável e, em seguida, pela escolha de um sistema de material comprovado para esse mecanismo dentro da faixa operacional especificada. Somente depois disso o projeto deve comparar CRA maciço, construção revestida, revestimento por soldagem ou métodos de proteção localizada. O projeto mecânico, a viabilidade de fabricação, o acesso para inspeção e as consequências ao longo do ciclo de vida devem permanecer parte da mesma decisão.
No setor de petróleo e gás, as ligas de níquel são mais valiosas quando eliminam um modo de falha que não pode ser gerenciado economicamente por sobreespessura para corrosão, inibição, revestimento ou substituição de rotina. Seu custo adicional é mais fácil de justificar em sistemas submarinos em águas profundas, poços com alto H2S, equipamentos de injeção química, componentes críticos expostos à água do mar e ativos nos quais a intervenção é cara ou insegura. Em serviços menos severos, a superespecificação pode acrescentar custos sem melhorar o perfil de risco real.
As decisões de materiais mais robustas, portanto, não são orientadas pelo reconhecimento da marca da liga. Elas se baseiam na composição química do fluido, nos limites de temperatura e pressão, na forma do produto, na condição de fabricação, nas evidências de qualificação e nas consequências operacionais da falha. Essa disciplina é o que transforma as ligas de níquel de uma escolha de material dispendiosa em uma estratégia controlada de confiabilidade.
