


Notícias
- ▶ Como evitar danos à bobina durante a entrega por um fornecedor de Monel 400
- ▶ Como comparar os custos de frete de um fornecedor de bobinas de Monel 400
- ▶ Como a qualidade das bordas da bobina afeta a estampagem com Monel 400
- ▶ Como confirmar os requisitos de têmpera com um fornecedor de bobinas Monel 400
- ▶ Quando o fornecimento duplo de um fornecedor de Inconel 625 reduz o risco
Mensagem
Ligas de Níquel para Equipamentos de Processamento Químico
As ligas de níquel para equipamentos de processamento químico são selecionadas quando os aços inoxidáveis comuns não conseguem manter a integridade em serviços corrosivos, de alta temperatura ou quimicamente instáveis. Seu desempenho resulta de elementos de liga cuidadosamente equilibrados, como níquel, cromo, molibdênio, cobre, ferro e outros, que formam películas protetoras na superfície e mantêm uma resistência útil sob calor. O grau correto depende da química real do fluido, da concentração, temperatura, pressão, padrão de fluxo, risco de contaminação e ciclo operacional, e não apenas do nome do produto químico.
Reatores, evaporadores, lavadores de gases, condensadores, linhas de transferência, válvulas, componentes de bombas e vasos de pressão podem encontrar diferentes mecanismos de corrosão dentro de um mesmo processo. Uma liga que apresenta bom desempenho em uma solução ácida a granel ainda pode falhar próximo a uma fresta, sob um depósito, em uma interface vapor-líquido ou em um ramal estagnado. Portanto, a seleção do material começa com a definição de toda a faixa operacional, incluindo partida, limpeza, condições anormais, exposição durante a parada e quaisquer alterações de concentração causadas pela evaporação.
Condições de Corrosão que Determinam a Seleção da Liga
Materiais à base de níquel são amplamente utilizados quando ácidos redutores, correntes contendo cloretos, soluções cáusticas, haletos úmidos ou meios químicos mistos criam riscos que os materiais convencionais podem não suportar. O cromo geralmente contribui para a resistência a condições oxidantes, enquanto o molibdênio é frequentemente importante quando há preocupação com corrosão por pites e em frestas. Um maior teor de níquel pode melhorar a resistência a ambientes redutores e reduzir a suscetibilidade à corrosão sob tensão por cloretos em muitas aplicações.
No entanto, nenhuma liga deve ser selecionada a partir de uma tabela geral de corrosão sem analisar o processo específico. O comportamento do ácido sulfúrico pode mudar significativamente com a concentração e a temperatura. O serviço com ácido clorídrico pode exigir escolhas de materiais muito diferentes dependendo de oxidantes dissolvidos, contaminação férrica, aeração e velocidade. O serviço alcalino também pode se tornar agressivo quando a temperatura aumenta ou quando o meio é concentrado. A concentração de cloretos, por si só, não é suficiente para prever o desempenho, pois o teor de oxigênio, depósitos, aquecimento localizado e tensões residuais podem alterar substancialmente a exposição.
A corrosão em frestas merece atenção especial em juntas com juntas de vedação, juntas sobrepostas, regiões de tubo-espelho, conexões roscadas, abraçadeiras de suporte e tubulações isoladas. Uma abertura estreita pode tornar-se quimicamente diferente do fluido de processo circundante à medida que o oxigênio é reduzido e as espécies corrosivas se concentram. Geometria lisa, projeto adequado de juntas de vedação, drenagem e eliminação de trechos mortos são frequentemente tão importantes quanto o grau nominal da liga.
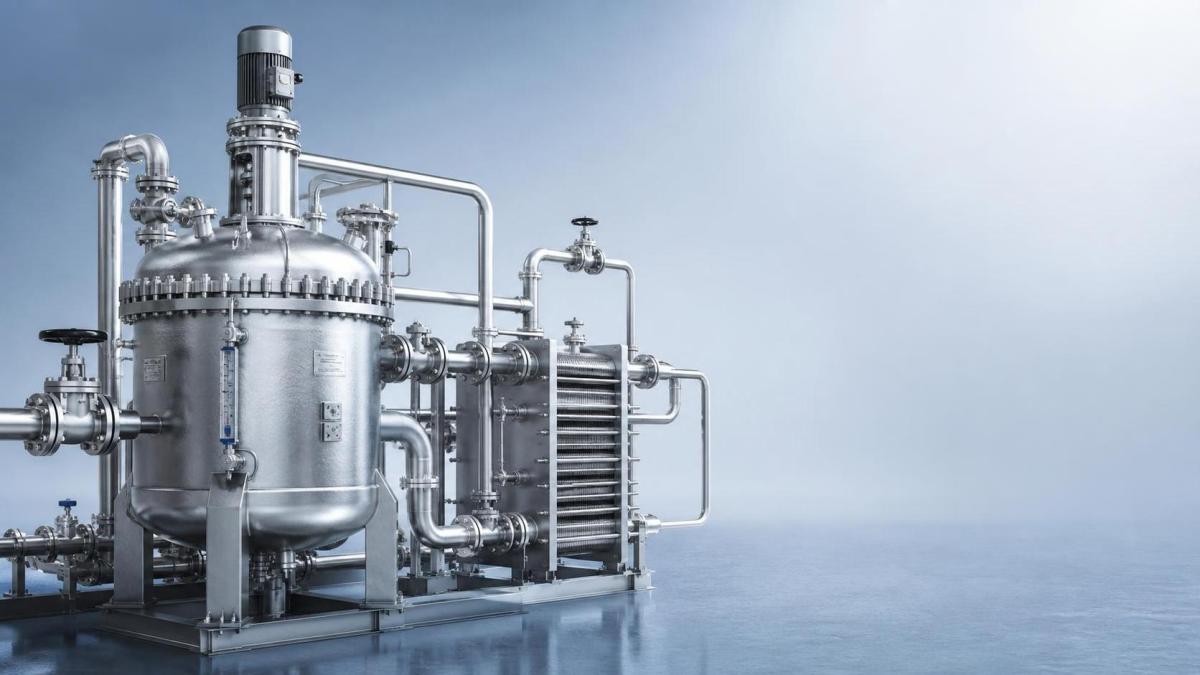
Correspondência entre Materiais e Funções dos Equipamentos
A forma do equipamento afeta a decisão sobre o material. Um tubo fino de trocador de calor pode ser determinado pela resistência à corrosão localizada e pelo desempenho térmico, enquanto o casco de um vaso de pressão também deve atender aos requisitos de resistência, soldabilidade, limites de conformação e disponibilidade de espessura. Os sistemas de tubulação introduzem questões como erosão-corrosão em cotovelos, ataque em frestas sob suportes, interação galvânica com metais adjacentes e tensão de expansão em conexões rígidas.
Ligas de níquel-cromo-molibdênio são frequentemente consideradas para serviços severos com ácidos ou cloretos, pois podem oferecer ampla resistência em condições de processo mistas. Ligas de níquel-cobre são úteis em determinados serviços com fluoretos, água do mar, salmoura e certos ácidos, sujeitas à confirmação em relação ao meio real. Materiais de níquel-ferro-cromo podem ser adequados para oxidação em temperaturas elevadas ou ambientes moderadamente corrosivos, nos quais a estabilidade térmica e as características de fabricação são relevantes. A escolha final deve ser respaldada por dados técnicos atualizados e, quando a química for incomum, por ensaios de corrosão ou avaliação especializada.
Para componentes fabricados a partir de chapas expostos a correntes aquosas contendo cloretos ou condensados ácidos,Placa de Aço de Liga Monel pode ser considerada quando uma liga de níquel-cobre for compatível com a química do processo. A Monel 400 é conhecida pela boa ductilidade, resistência à corrosão em muitos ambientes marinhos e químicos e características práticas de soldagem. A Monel K-500 possui maior resistência por meio de endurecimento por envelhecimento, mas seus diferentes requisitos de fabricação e tratamento térmico devem ser considerados quando utilizada em componentes submetidos a tensão.
O Projeto Mecânico e Térmico Deve Ser Considerado em Conjunto
A resistência à corrosão, por si só, não determina a adequação. A temperatura de projeto afeta a tensão admissível, o comportamento de fluência, a expansão térmica, a resposta à fadiga e a estabilidade das películas protetoras na superfície. Um material satisfatório à temperatura ambiente pode exigir um cálculo de espessura revisado ou um grau diferente em temperatura elevada. Gradientes térmicos entre espelhos tubulares, tampos de vasos e transições soldadas podem introduzir elevada tensão local, mesmo quando a pressão operacional geral é moderada.
As ligas de níquel normalmente apresentam comportamento de expansão térmica diferente do aço carbono, aço inoxidável, titânio ou construções revestidas. Portanto, conjuntos de materiais mistos devem ser avaliados quanto ao movimento diferencial durante o aquecimento e o resfriamento. Laços de expansão, conectores flexíveis, suportes deslizantes e o projeto das juntas podem exigir ajustes. A fixação rígida de uma linha de processo de alta liga a uma estrutura de aço carbono, sem considerar o movimento, pode sobrecarregar soldas, flanges e bocais além das condições de serviço previstas.
A velocidade também é importante. Um fluxo baixo pode favorecer depósitos e células de concentração, enquanto uma velocidade excessiva pode remover películas protetoras ou acelerar a erosão em restrições. Lamas, sólidos arrastados, líquido em vaporização instantânea e fluxo bifásico devem ser identificados separadamente do serviço com líquido limpo. Um tubo reto pode parecer satisfatório, enquanto cotovelos, entradas de bombas, válvulas de controle e zonas de impacto se deterioram primeiro.
Controles de Fabricação que Protegem o Desempenho contra Corrosão
As ligas de níquel exigem manuseio rigoroso durante o corte, a conformação, a soldagem e o acabamento. A contaminação por aço carbono proveniente de discos de desbaste compartilhados, escovas de arame, mesas de manuseio ou meios de jateamento pode criar manchas de ferrugem e iniciar ataque localizado. Ferramentas dedicadas ou áreas de trabalho comprovadamente limpas reduzem esse risco. A condição da superfície deve ser especificada quando afetar o desempenho em serviço; superfícies decapadas e limpas são geralmente preferidas para equipamentos de processo corrosivo, pois carepas incrustadas e coloração térmica podem prejudicar a resistência à corrosão.
A conformação a frio pode aumentar a resistência, mas pode deixar tensão residual. Quando houver preocupação com corrosão sob tensão por cloretos, fissuração cáustica ou fadiga, o histórico de conformação e qualquer tratamento de alívio de tensões necessário devem ser analisados como parte do procedimento de fabricação. Os raios de conformação devem ser adequados à espessura de chapa e à condição da liga escolhidas para evitar endurecimento excessivo por deformação ou trincas nas bordas.
A qualificação do procedimento de soldagem deve abordar a liga base, o metal de adição, a configuração da junta, o aporte térmico, o controle entre passes, o gás de proteção e a limpeza entre passes. Em geral, o metal de adição deve ser selecionado para manter a resistência à corrosão em toda a zona de solda, e não apenas para corresponder à resistência à temperatura ambiente. O aporte térmico excessivo pode aumentar a distorção e alterar a microestrutura local, enquanto a proteção inadequada pode deixar superfícies oxidadas que exigem limpeza apropriada. A proteção do lado da raiz é especialmente importante para tubulações e equipamentos de parede fina que transportam fluidos corrosivos.
- Especifique a forma do material, condição, faixa de espessura e rastreabilidade exigida antes do início da fabricação.
- Mantenha materiais de marcação contendo enxofre, limpadores clorados e fluidos de corte não verificados afastados das superfícies molhadas da liga.
- Inspecione os perfis e transições de solda onde líquidos estagnados, depósitos ou frestas possam se desenvolver durante a operação.
- Registre a soldagem de reparo e o tratamento superficial pós-soldagem, pois esses detalhes podem afetar os resultados de inspeções posteriores.
Detalhes de Recebimento, Armazenamento e Instalação
Chapas, tiras, tubos, conexões e barras recebidos devem ser verificados em relação à designação de material pretendida, documentação da corrida, dimensões e condição da superfície. A identificação positiva do material pode ser apropriada para componentes que se tornarão inacessíveis após a montagem ou para sistemas que utilizam diversas ligas visualmente semelhantes. Misturas de materiais são um risco recorrente quando ligas de níquel, aços inoxidáveis e aços carbono são armazenados juntos.
Durante o transporte e armazenamento, a separação seca do aço carbono e a proteção contra sal, umidade e resíduos químicos são precauções sensatas. O contato direto com racks de aço carbono nem sempre é imediatamente prejudicial, mas a umidade retida e a contaminação por ferro podem dificultar a limpeza e inspeção posteriores. As películas protetoras devem ser removidas somente quando deixarem de cumprir uma função de manuseio, e resíduos de adesivo não devem permanecer em superfícies quentes de processo.
A qualidade da instalação frequentemente determina se a liga selecionada poderá atingir sua vida útil esperada. As faces dos flanges precisam de alinhamento correto para que a carga dos parafusos não deforme a junta. As juntas de vedação devem ser quimicamente compatíveis e adequadas ao ciclo de temperatura. Os suportes de tubulação devem evitar pontos de retenção de umidade, e os sistemas de isolamento devem ser projetados para limitar a entrada de cloretos e água quando houver possibilidade de corrosão externa sob o isolamento. A água utilizada no teste hidrostático também requer atenção; a exposição prolongada a água de teste contaminada ou com alto teor de cloretos pode causar ataque superficial evitável em sistemas suscetíveis.
Inspeção Durante a Operação
Um plano de inspeção útil segue o mecanismo provável de degradação, em vez de aplicar o mesmo intervalo a todos os componentes. Tubos de trocadores de calor podem exigir exame por correntes parasitas quando se espera perda de parede ou corrosão por pites. A inspeção visual externa pode revelar manchas de vazamento, isolamento danificado, suportes com falha ou depósitos propensos a frestas. O monitoramento de espessura é mais informativo quando realizado em locais de risco conhecido, como cotovelos, pontos de injeção, zonas de vapor e áreas a jusante de dispositivos de redução de pressão.
Quando surgir uma indicação de corrosão, a investigação deve preservar evidências da condição do processo. Limpar uma superfície antes de documentar depósitos, padrão de ataque, soldas próximas e histórico do fluido pode remover indícios necessários para distinguir corrosão geral, corrosão por pites, corrosão sob depósito, efeitos galvânicos ou danos mecânicos. A solução pode envolver uma mudança de material, mas também pode exigir a correção da distribuição de fluxo, a eliminação de uma fresta, a melhoria da drenagem, a alteração da química de limpeza ou o controle de contaminação.
Equipamentos confiáveis de processamento químico são construídos a partir de uma decisão de material que permanece conectada à realidade da fabricação, instalação e operação. As ligas de níquel oferecem uma ampla gama de resistência e capacidade em altas temperaturas, mas seu valor depende de combinar a liga e a forma do produto com a condição mais severa e plausível dentro do sistema.
