

Notícias
- ▶ Como prevenir a contaminação da superfície ao cortar chapas de liga
- ▶ Chapa de liga para tanques químicos: como adequar os graus aos meios de processo
- ▶ Como escolher a espessura de chapas de liga para equipamentos de pressão fabricados
- ▶ Tipos de chapas de ligas metálicas explicados: níquel, titânio e aço inoxidável
- ▶ Pedidos de tiras de liga de níquel: definição de tolerâncias e dimensões das bobinas
Mensagem
Como prevenir a contaminação da superfície ao cortar chapas de liga
Mesmo uma pequena contaminação superficial durante o corte pode comprometer a resistência à corrosão, a aparência e o desempenho nas etapas seguintes de uma chapa de liga. Para operadores que trabalham com ligas à base de níquel, materiais inoxidáveis ou titânio, as fontes de contaminação podem incluir ferramentas compartilhadas, partículas de ferro incrustadas, fluidos de corte e manuseio inadequado. Compreender esses riscos é o primeiro passo para proteger a chapa durante toda a fabricação. Este guia explica precauções práticas relacionadas à seleção de ferramentas, preparação da área de trabalho, corte e limpeza após o corte, para ajudar a manter a qualidade da superfície e garantir resultados confiáveis.
Como ocorre a contaminação durante o processo de corte
Uma chapa que parece limpa pode ser contaminada pela mesa muito antes de a ferramenta de corte entrar em contato com ela. Limalhas de aço-carbono presas sob a chapa podem ficar incrustadas sob a pressão de fixação. Um rebolo usado anteriormente em aço de baixo carbono pode transferir ferro para uma superfície resistente à corrosão. Até mesmo uma luva limpa pode espalhar óleo se tiver acabado de manusear um componente lubrificado.
As consequências dependem da liga e das condições de serviço. O ferro livre em materiais inoxidáveis ou à base de níquel pode causar manchas de ferrugem e iniciar corrosão localizada em um ambiente corrosivo. Resíduos de óleo podem interferir na soldagem ou no revestimento. No caso do titânio, a contaminação superficial é particularmente importante antes de operações em alta temperatura, pois os contaminantes podem afetar a qualidade da junta ou da superfície acabada.
É útil distinguir a transferência de material dos danos causados pelo corte. Partículas incrustadas, resíduos de fluido, arranhões, coloração térmica e material refundido podem aparecer juntos, mas não necessariamente exigem o mesmo tratamento. Por exemplo, limpar uma mancha não comprova que o ferro incrustado foi removido.
Prepare as superfícies de contato, não apenas a máquina
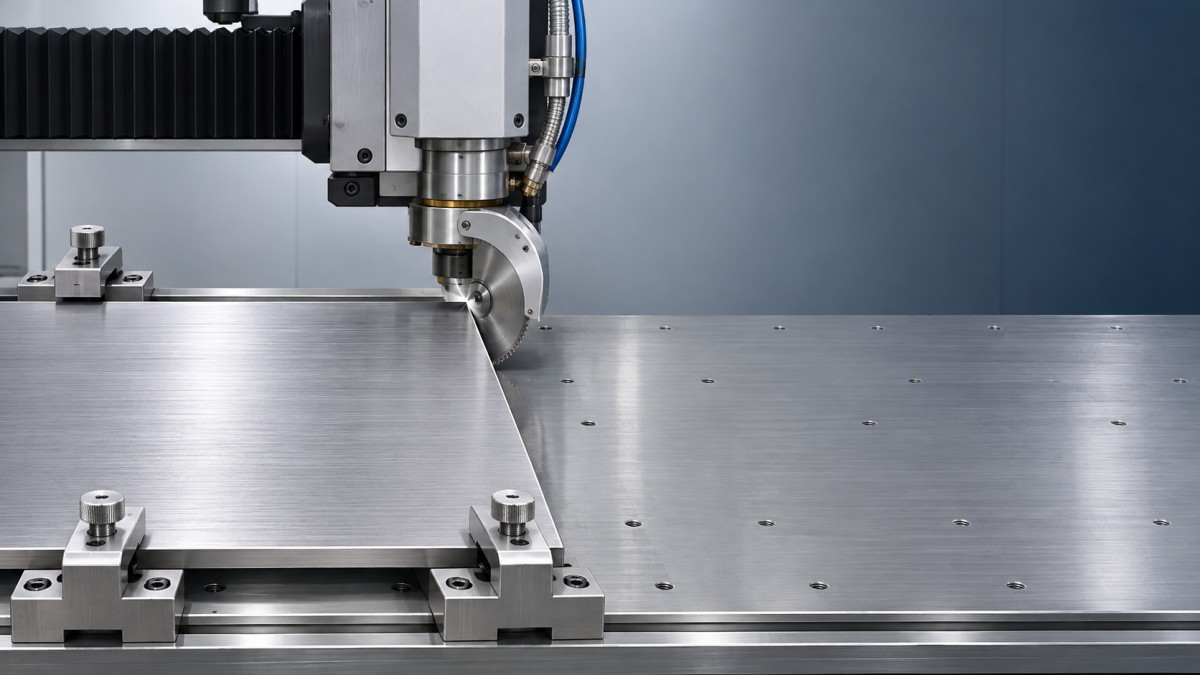
Antes de levar a chapa à estação de corte, remova as limalhas soltas e inspecione a mesa, os suportes, as fixações e os equipamentos de elevação. Preste atenção às ranhuras e aos orifícios de fixação, onde os cavacos se acumulam. Uma barreira não metálica limpa e substituível ou um suporte dedicado pode reduzir o contato direto com superfícies contaminadas, desde que seja adequado ao método de corte e não apresente risco de incêndio.
Quando a mesma máquina processa aço-carbono e ligas resistentes à corrosão, um procedimento de troca de material é mais importante do que uma limpeza rápida. Limpe os pontos de contato, remova os resíduos da área de trabalho e verifique se o sistema de extração pode devolver poeira à chapa. Identifique as fixações e ferramentas dedicadas e armazene-as separadamente dos equipamentos comuns para trabalhar aço.
Sempre que possível, mantenha a película protetora aplicada, mas verifique os limites indicados pelo fornecedor da película e a compatibilidade com o processo de corte. O calor pode queimar a película ou deixar resíduos de adesivo próximos ao corte. Remova-a ou recorte-a localmente quando necessário e evite prender cavacos entre a película e a superfície.
Escolha ferramentas e métodos de corte considerando a operação seguinte
Lâminas, tesouras, ferramentas de rebarbação e escovas dedicadas ajudam a evitar a contaminação cruzada. Uma escova de arame de aço inoxidável deve ser reservada para o grupo de materiais pertinente e nunca deve ser usada primeiro em aço-carbono. Os abrasivos devem ser selecionados conforme a liga e a aplicação; evite reutilizar um disco apenas porque ainda tem capacidade de corte.
O processo de corte determina o que precisa ser inspecionado:
- Cisalhamento: Verifique o estado da lâmina e a folga em relação à espessura da chapa e às instruções da máquina. Ferramentas cegas ou contaminadas podem marcar a face e produzir rebarbas que exigem manuseio adicional.
- Serragem e corte mecânico: Use uma lâmina e um fluido de corte adequados à classe do material. Fique atento ao acúmulo de cavacos e ao superaquecimento; ambos podem danificar o acabamento ou dificultar a remoção dos resíduos.
- Corte a laser ou a plasma: Avalie a borda afetada pelo calor, a escória e qualquer material refundido de acordo com os requisitos das etapas seguintes. A escolha do gás auxiliar, a configuração e a preparação posterior da borda dependem da liga e da operação pretendida.
- Corte por jato de água abrasivo: Verifique se a água e o abrasivo são adequados, bem como o risco de partículas abrasivas ficarem alojadas na borda ou na superfície. Uma peça destinada à soldagem ou ao revestimento pode precisar de limpeza adicional das bordas.
Nenhum método é automaticamente isento de contaminação. Um corte a laser visualmente uniforme ainda pode exigir preparação da borda antes da soldagem, enquanto uma borda cortada mecanicamente pode ser aceitável se atender às especificações do trabalho. Para trabalhos que exigem maior controle, defina a condição necessária da borda antes de cortar um lote completo.
Controle os fluidos, o manuseio e os resíduos em suspensão no ar
Os fluidos de corte devem ser compatíveis com a liga e removíveis pelo processo de limpeza aprovado. Verifique as informações do produto quanto a componentes restritos pelo trabalho, especialmente quando estiverem envolvidos serviços em alta temperatura, soldagem ou desempenho contra corrosão. Um fluido que funciona bem com um material pode deixar resíduos indesejáveis em outro.
Mantenha o sistema de fluidos em boas condições, além do próprio fluido. Tanques sujos e linhas compartilhadas podem transportar cavacos ou resíduos de trabalhos anteriores. Em caso de dúvida, teste o método de limpeza em uma amostra representativa e inspecione o resultado antes de processar material de produção.
Manuseie as peças cortadas com luvas limpas e dispositivos de elevação protegidos. Não arraste superfícies acabadas pela mesa nem empilhe chapas com cavacos soltos entre elas. Quando for necessário empilhar peças, use separadores limpos e compatíveis com o acabamento e as condições de armazenamento. Mantenha a identificação rastreável sem usar marcadores ou adesivos proibidos pelas especificações do trabalho.
O mesmo princípio de separação se aplica a instalações que também manuseiam pós metálicos. Materiais como molibdênio, tungstênio ou pós de ligas de níquel usados na fabricação aditiva e no tratamento de superfícies exigem controles de manuseio próprios. Por exemplo, Pós de metais refratários para aplicações em temperaturas ultra-altas aborda materiais para processos como revestimento a laser e aspersão térmica; não se deve permitir que resíduos de pó migrem para uma área de corte de chapas ou preparação para soldagem.
Limpe e inspecione antes de liberar a peça
Remova os cavacos soltos sem arrastá-los pela superfície. Em seguida, use um produto de limpeza aprovado e panos limpos que não soltem fiapos, trocando-os à medida que ficarem sujos. Se for necessário enxaguar, use água com a qualidade especificada para o trabalho e seque a peça para evitar marcas ou depósitos de água. A escolha do solvente, a ventilação e o descarte devem seguir as instruções de segurança do produto e os procedimentos do local.
Inspecione ambas as faces, os pontos de fixação e a borda cortada sob iluminação adequada. Procure arranhões, manchas, rebarbas, partículas incrustadas e resíduos de película ou adesivo. Em peças críticas resistentes à corrosão, uma inspeção visual pode não ser suficiente para detectar ferro livre. A especificação de fabricação pode exigir um ensaio adequado, como um teste de ferro livre, com critérios de aceitação e limpeza posterior definidos previamente.
Não presuma que a passivação corrigirá todas as superfícies contaminadas ou danificadas. Material incrustado, coloração térmica ou uma borda de corte inaceitável podem precisar ser removidos por um método aprovado para a liga antes de qualquer tratamento químico especificado. A limpeza química e a passivação também exigem controles adequados e devem seguir o procedimento aplicável.
Defina os requisitos da superfície antes de iniciar o trabalho
O nível de controle adequado depende do que acontecerá após o corte. Uma chapa destinada a uma superfície arquitetônica aparente apresenta preocupações diferentes das de um componente de titânio que será soldado ou de uma peça de liga de níquel para serviço em ambientes corrosivos. Antes da produção, confirme a classe do material, a espessura, a película protetora, os métodos de marcação permitidos, a condição da borda, o procedimento de limpeza e os requisitos de inspeção.
A Shandong Titanium Nickel Special Steel Co., Ltd. trabalha com diversas ligas especiais, incluindo materiais à base de níquel, titânio e resistentes à corrosão. Ao especificar chapas para fabricação, compartilhar o método de corte previsto e as condições de serviço posteriores junto com a classe do material ajuda a identificar questões que devem ser resolvidas antes de a primeira chapa chegar à mesa.
