

Notícias
- ▶ Fita de liga de níquel para trocadores de calor: resistência à corrosão e conformabilidade
- ▶ Como a laminação a frio e o recozimento afetam as propriedades das tiras de liga de níquel
- ▶ Tira de liga à base de níquel vs. tira de aço inoxidável: principais diferenças
- ▶ Tiras de liga à base de níquel: classes para serviço em altas temperaturas
- ▶ Preços do níquel e do molibdênio: impacto nos custos do Inconel 625
Mensagem
Fita de liga de níquel para trocadores de calor: resistência à corrosão e conformabilidade
A tira de liga de níquel pode ser uma opção adequada para componentes de trocadores de calor expostos a fluidos agressivos, mas a resistência à corrosão, por si só, não comprova sua adequação. O grau selecionado também deve ser compatível com os métodos de conformação, união e inspeção usados na fabricação do trocador. Um material que resiste ao ambiente de operação em ensaios com chapas planas ainda pode falhar em uma fresta, uma solda ou uma placa submetida a conformação intensa.
A decisão deve, portanto, começar pela análise completa das condições de serviço e fabricação: ambas as correntes de processo, os produtos químicos de limpeza, a temperatura máxima do metal, a pressão, a geometria do componente e o processo de fabricação previsto. A expressão “Nickel-based Alloy Steel Strips” abrange materiais com composições e comportamentos substancialmente diferentes; não deve ser tratada como uma única especificação.
Adequar a resistência à corrosão à exposição real
Os trocadores de calor apresentam um problema de corrosão mais complexo do que sugere uma simples tabela de compatibilidade de fluidos. A tira pode entrar em contato com um fluido em cada lado, enquanto depósitos, juntas e uniões criam condições localizadas diferentes das observadas na corrente a granel. A partida, a parada e a limpeza podem introduzir ambientes adicionais, mais severos do que os da operação normal.
Os cloretos merecem atenção especial, pois podem contribuir para a corrosão localizada e, em condições suscetíveis, para a corrosão sob tensão. Seus efeitos dependem da concentração, da temperatura, da acidez, da disponibilidade de oxigênio e da liga envolvida. Os depósitos podem concentrar espécies corrosivas ou restringir a troca de oxigênio, tornando os pontos de contato entre placas e as áreas com juntas mais vulneráveis do que as superfícies abertas.
Em serviços com ácidos, a identidade e a concentração do ácido são tão importantes quanto o seu nome. Ambientes oxidantes e redutores podem favorecer composições de liga diferentes, e a contaminação pode alterar a resposta à corrosão. Ligas ricas em níquel e molibdênio são frequentemente consideradas para ambientes redutores exigentes, enquanto ligas de níquel, cromo e molibdênio oferecem um equilíbrio diferente de resistência em ambientes mistos. Nenhuma dessas categorias é uma solução universal; o grau proposto deve ser verificado em relação à composição química e à faixa de temperatura reais.
No lado de resfriamento, a água estagnada, os depósitos e os produtos químicos de tratamento de água podem ser decisivos, mesmo quando o fluido de processo está bem caracterizado. A avaliação pertinente deve abranger ambos os lados da parede e condições anormais plausíveis, e não apenas a especificação nominal do processo.
A conformabilidade depende da condição de fornecimento, não apenas do nome da liga
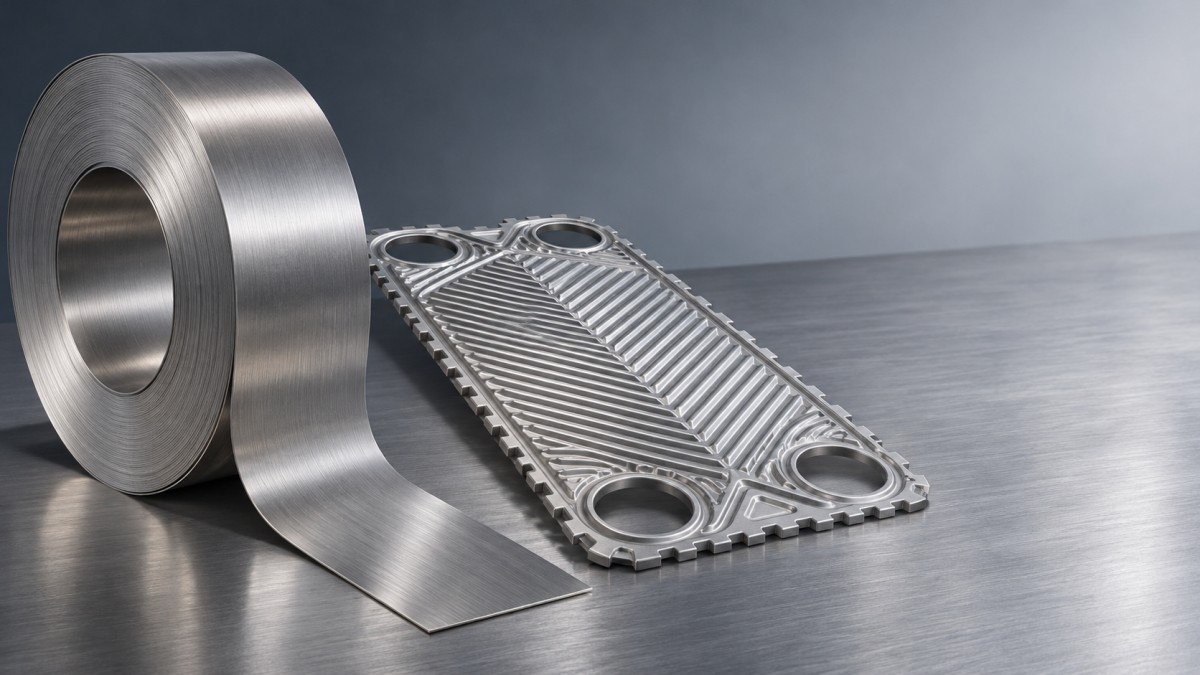
A tira destinada a um trocador de calor a placas pode ser prensada para formar ondulações, canais e pontos de contato que aumentam a transferência de calor e suportam cargas de pressão. Essas características impõem deformações locais muito maiores do que a deformação média ao longo da placa. Raios pequenos, estampagens profundas e transições complexas aumentam o risco de afinamento, enrugamento ou trincas.
A mesma liga pode apresentar comportamentos diferentes conforme a espessura, a direção de laminação, o encruamento prévio e a condição de tratamento térmico. Uma condição mais dura pode oferecer maior resistência, mas menor margem para operações de conformação exigentes. A estrutura dos grãos e a qualidade da superfície também são importantes: defeitos superficiais ou danos nas bordas podem se tornar pontos de início de falhas quando o material é estirado.
Os testes de conformação devem utilizar material e ferramentas representativos da produção, sobretudo quando a geometria é nova ou o projeto tem margem de deformação limitada. A inspeção deve abranger as características submetidas às maiores deformações, incluindo a redução local da espessura e a presença de trincas, em vez de se basear apenas na aparência da placa acabada. Se for previsto um recozimento intermediário, seus efeitos sobre o custo, o cronograma, as dimensões e as propriedades finais devem ser incluídos no plano de fabricação.
A terminologia referente a chapas e tiras também pode causar confusão na aquisição. UmaChapa de liga de precisão pode ser especificada para expansão controlada ou propriedades magnéticas, em vez de resistência à corrosão em um trocador de calor. Sua precisão dimensional não comprova que a liga, a espessura ou a condição de fornecimento sejam adequadas para componentes conformados que suportam pressão.
Considerar a corrosão e a fabricação como uma única decisão
Aumentar a resistência à corrosão por meio da alteração do grau da liga pode modificar as forças de conformação, o comportamento de encruamento e os requisitos de união. Por outro lado, um material escolhido por ser fácil de conformar pode não oferecer resistência suficiente na temperatura prevista ou em uma solução de limpeza concentrada. A opção preferencial é o material e o processo de fabricação menos complexos que comprovadamente atendam a ambos os conjuntos de requisitos — não, automaticamente, o material com o maior teor de elementos de liga.
Conjuntos de placas soldadas introduzem outra interface. A soldagem pode alterar a microestrutura local e deixar coloração térmica, contaminação ou características geométricas que afetam o desempenho contra a corrosão. A seleção do material de adição, a preparação da junta, o aporte térmico e a limpeza pós-soldagem devem ser avaliados para a liga e o serviço específicos. Quando se utiliza brasagem, o material de brasagem e a junta também devem resistir aos fluidos e às temperaturas envolvidos; uma tira de base resistente à corrosão não garante que o conjunto também seja resistente à corrosão.
A conformação pode deixar tensões residuais, sobretudo em áreas com características de raio pequeno. Se o ambiente apresentar risco plausível de corrosão sob tensão, a avaliação deve considerar a condição conformada e unida, em vez de se basear exclusivamente em dados de material plano recozido. Qualquer tratamento proposto para alívio de tensões deve ser compatível com o grau e o projeto do componente; não se deve presumir que ele beneficie todas as ligas.
Transformar a seleção em uma especificação de projeto viável
Uma solicitação de material útil identifica o componente previsto e seu processo de fabricação, além da liga. Deve distinguir as condições normais e anormais de operação, especificar ambas as correntes de fluido e os meios de limpeza, e indicar a temperatura e a pressão máximas de projeto. Quando as concentrações variam durante a operação, a faixa pertinente é mais útil do que um único valor nominal.
O pacote de fabricação deve definir a espessura e as tolerâncias da tira, a largura, os requisitos de superfície, a condição de fornecimento e, quando relevante, a direção de conformação. Deve também especificar o processo de união previsto e quaisquer limites relativos à contaminação superficial. Para geometrias críticas, um teste de conformação representativo ou uma amostra de qualificação pode esclarecer dúvidas antes da liberação de todo o material.
A documentação do material deve permitir rastrear cada lote entregue até o grau especificado, a composição química, a condição e os resultados de ensaio aplicáveis. A norma de material e o código para equipamentos sob pressão aplicáveis dependem da forma do produto da liga, do projeto do trocador e da jurisdição do projeto; uma norma citada para outra liga ou forma de produto não é automaticamente adequada. Acordar os requisitos de inspeção e os critérios de aceitação antes do pedido reduz o risco de receber material tecnicamente conforme, mas que não pode ser conformado em peças aceitáveis.
Quando os dados de corrosão publicados não representam a combinação de composição química, temperatura e condições de fresta, pode ser justificável realizar ensaios em um ambiente representativo. O ensaio deve refletir a exposição relevante, incluindo soldas ou áreas conformadas quando estas forem os pontos limitantes. Seu objetivo é esclarecer uma incerteza específica da seleção, e não simplesmente obter uma taxa de corrosão favorável para corpos de prova planos e sem união.
Preservar a decisão durante a fabricação e a entrega
Mesmo uma liga adequada pode apresentar desempenho inferior se sua superfície for contaminada ou danificada antes da montagem. Os procedimentos de corte, conformação e manuseio devem controlar resíduos de ferramentas incrustados, arranhões e resíduos que prejudiquem a resistência à corrosão ou a união. As placas acabadas também precisam ser protegidas contra deformações e danos superficiais durante o armazenamento e o transporte.
O planejamento do cronograma deve prever tempo para acordar o grau e a condição exatos, qualificar a conformação quando necessário e revisar os certificados do material antes de assumir o compromisso com a produção. Uma liga substituta ou uma alteração de têmpera pode afetar as ferramentas, a qualificação das juntas e as premissas de corrosão; deve ser avaliada como uma alteração de projeto, em vez de ser aceita apenas porque sua composição nominal parece semelhante.
A seleção mais robusta é rastreável desde as condições de operação até o componente acabado: o grau atende aos mecanismos de corrosão plausíveis, a tira fornecida pode ser conformada na geometria exigida e as juntas e o plano de inspeção preservam esse desempenho no trocador montado.
