


Notícias
- ▶ Como evitar danos à bobina durante a entrega por um fornecedor de Monel 400
- ▶ Como comparar os custos de frete de um fornecedor de bobinas de Monel 400
- ▶ Como a qualidade das bordas da bobina afeta a estampagem com Monel 400
- ▶ Como confirmar os requisitos de têmpera com um fornecedor de bobinas Monel 400
- ▶ Quando o fornecimento duplo de um fornecedor de Inconel 625 reduz o risco
Mensagem
Guia de Usinagem, Soldagem e Fabricação de Ligas de Níquel
Introdução: A usinagem, a soldagem e a fabricação de ligas de níquel exigem um controle rigoroso do processo, pois o aporte térmico incorreto, o ferramental inadequado ou a contaminação podem comprometer rapidamente a resistência à corrosão e a confiabilidade dos componentes a longo prazo.
Para fabricantes e compradores de projetos, a questão central não é se as ligas de níquel podem suportar condições severas de serviço, mas se o método de processamento selecionado preserva as propriedades projetadas do material.
INCONEL, INCOLOY, Hastelloy, Monel e ligas resistentes ao calor à base de níquel são frequentemente escolhidos para ambientes operacionais químicos agressivos, marítimos, energéticos, aeroespaciais e de alta temperatura.
No entanto, esses materiais são mais exigentes do que os aços inoxidáveis comuns. O encruamento, a baixa condutividade térmica, a sensibilidade à soldagem e os rigorosos requisitos de limpeza devem ser gerenciados desde a matéria-prima até a inspeção.
O Que Deve Ser Definido Antes da Fabricação de Ligas de Níquel?
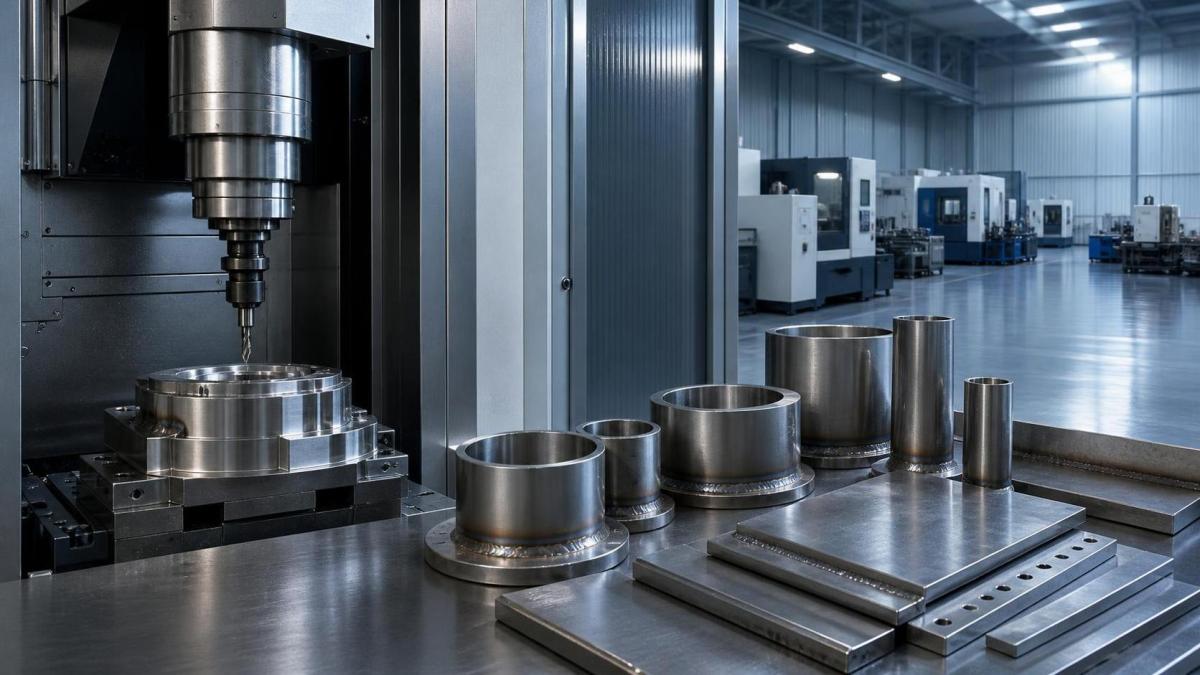
Antes do início da usinagem ou da soldagem, os engenheiros devem definir o meio de serviço real, a temperatura de operação, o ciclo de pressão, o mecanismo de corrosão, a vida útil requerida e as tolerâncias dimensionais aplicáveis ao componente.
Essa avaliação inicial determina se o projeto necessita de uma liga resistente à corrosão, uma liga de níquel para alta temperatura, um grau endurecido por precipitação ou uma liga de precisão especializada de ferro-níquel.
A seleção de materiais não deve depender apenas de uma ficha técnica. Cloretos, ácidos redutores, ácidos oxidantes, gases contendo enxofre, ciclos térmicos e condições de fresta podem resultar em desempenhos muito diferentes das ligas.
Por exemplo, o Hastelloy C276 é amplamente selecionado para condições severas com ácidos mistos e presença de cloretos, enquanto o Monel 400 apresenta excelente desempenho em determinados ambientes marítimos e de ácido fluorídrico.
O Inconel 625 oferece excelente resistência à corrosão e resistência em altas temperaturas, enquanto o Inconel 718 é frequentemente especificado quando alta resistência mecânica e tratamento térmico controlado são essenciais.
Os compradores também devem estabelecer antecipadamente a forma de produto necessária. Chapas grossas, chapas finas, barras, tubos, tubulações, fios, forjados e conjuntos fabricados envolvem diferentes limites de conformação e prioridades de inspeção.
Um fornecedor confiável deve confirmar a rota de fusão, a composição química, as propriedades mecânicas, a rastreabilidade, a condição de tratamento térmico e os requisitos de ensaio relevantes antes de assumir os cronogramas de produção.
Como Usinar Ligas de Níquel Sem Desgaste Excessivo da Ferramenta
A usinagem de ligas de níquel é desafiadora porque essas ligas mantêm a resistência em temperaturas elevadas e tendem a encruar rapidamente quando as ferramentas de corte friccionam em vez de cortar de forma eficiente.
O principal objetivo da usinagem é manter uma carga de cavaco consistente. Cortes leves ou interrompidos podem endurecer a superfície e aumentar o desgaste da ferramenta nas passagens subsequentes de usinagem.
Configurações rígidas de máquinas são essenciais. Porta-ferramentas, dispositivos, fixação da peça e condição do fuso devem minimizar a vibração, pois a trepidação danifica o acabamento superficial e acelera a falha da aresta de corte.
Utilize ferramentas de metal duro afiadas e de alta qualidade, projetadas para ligas de níquel. A geometria da ferramenta deve promover uma ação de corte positiva, evacuação confiável de cavacos e transferência controlada de calor para longe da aresta de corte.
Os parâmetros de corte devem ser conservadores, mas produtivos. Avanços extremamente lentos frequentemente causam fricção, enquanto velocidade de corte excessiva gera calor que reduz a vida útil da ferramenta e afeta a integridade da peça.
O fluido de corte de alta pressão pode melhorar o controle de cavacos e reduzir a carga térmica. O jato de fluido deve atingir diretamente a zona de corte, em vez de apenas inundar o exterior da peça.
Para furação, evite permanecer no fundo do furo. Os ciclos de furação por avanço intermitente devem remover os cavacos de forma eficiente, enquanto o alinhamento da ferramenta e o fornecimento de fluido devem evitar superaquecimento localizado ou quebra da broca.
O rosqueamento requer atenção especial. Machos laminadores podem gerar tensões excessivas em algumas ligas de níquel; portanto, testes de processo devem verificar o torque, a qualidade da rosca, a lubrificação e a durabilidade da ferramenta.
As sobremetais de usinagem final devem considerar a distorção decorrente de soldagem, tratamento térmico ou alívio de tensões posteriores. Superfícies críticas de vedação geralmente são melhor finalizadas após a conclusão das principais operações térmicas.
Quais Práticas de Soldagem Protegem o Desempenho das Ligas de Níquel?
A soldagem de ligas de níquel é bem-sucedida quando o procedimento controla a contaminação, o aporte térmico, a compatibilidade do metal de adição, a qualidade da proteção gasosa e as tensões residuais. Esses fatores afetam diretamente a resistência à corrosão e a integridade da solda.
A soldagem a arco com eletrodo de tungstênio sob gás é amplamente utilizada para seções finas e conjuntos de precisão, pois oferece excelente controle da poça de fusão e perfis de solda limpos quando realizada por soldadores qualificados.
A soldagem a arco com gás e metal e a soldagem por arco submerso podem ser adequadas para seções mais espessas ou requisitos de maior deposição, desde que os parâmetros sejam validados para o grau da liga e o projeto da junta.
As superfícies da junta devem ser completamente limpas antes da soldagem. Óleo, tinta, umidade, compostos contendo enxofre, sujeira de oficina e partículas de ferro incrustadas podem causar porosidade, trincas ou corrosão localizada.
Devem ser utilizadas escovas dedicadas de aço inoxidável ou de liga de níquel. Ferramentas de desbaste de aço carbono e equipamentos de manuseio contaminados podem transferir partículas de ferro que posteriormente causam manchas de ferrugem ou pontos de corrosão.
A seleção do metal de adição deve corresponder ao desempenho pretendido de resistência à corrosão e à temperatura, e não apenas ao grau nominal do metal base. Em alguns casos, é especificado deliberadamente um metal de adição mais resistente à corrosão.
Um aporte térmico baixo a moderado geralmente ajuda a limitar o crescimento excessivo de grãos e a distorção. A temperatura entre passes deve ser monitorada, pois o superaquecimento pode afetar a microestrutura e o desempenho em serviço.
A purga de raiz é crítica para muitas aplicações de tubulações, tubos e chapas finas. Uma purga com gás inerte protege o lado da raiz contra a oxidação e ajuda a manter uma superfície interna lisa e resistente à corrosão.
A qualificação do procedimento de soldagem deve incluir a condição real do material base, a faixa de espessura, o metal de adição, a posição, o gás de proteção e o tratamento pós-soldagem esperados durante a produção em série.
Como a Conformação e a Fabricação Afetam a Estabilidade Dimensional
A fabricação de ligas de níquel inclui corte, dobra, laminação, estampagem, conformação, furação, montagem e acabamento. Cada processo deve considerar a resistência, a ductilidade, o retorno elástico e o comportamento de encruamento da liga.
A conformação a frio pode ser prática para muitas ligas de níquel resistentes à corrosão, mas raios estreitos e alta deformação podem exigir recozimento intermediário para restaurar a ductilidade e reduzir o risco de trincas.
O retorno elástico costuma ser maior do que o esperado na fabricação de graus de alta resistência. Portanto, os cálculos de ferramental e conformação devem incluir validação por testes, em vez de depender apenas da experiência com aço carbono.
Métodos de corte térmico podem ser utilizados quando apropriado, mas as bordas afetadas pelo calor podem necessitar de usinagem ou desbaste antes de soldagens críticas. Isso remove a camada de óxido e o material superficial potencialmente alterado.
Equipamentos fabricados para transferência de calor exigem controle de conformação especialmente cuidadoso, pois a planicidade da chapa, a geometria das aletas, o alinhamento das juntas e a condição da superfície influenciam diretamente a eficiência térmica e o desempenho sob pressão.
Para conjuntos de trocadores destinados a serviço severo, umaplaca de aletas para trocador de calor fabricada em Inconel, Incoloy, Monel ou Hastelloy pode aumentar a área de transferência de calor, mantendo a estabilidade estrutural.
Projetos de aletas corrugadas podem melhorar ainda mais a transferência de calor, mas também aumentam a complexidade de fabricação. A geometria consistente das corrugações, a acessibilidade para soldagem e os canais de fluxo limpos devem ser verificados durante a análise do projeto.
Os fabricantes devem definir limites aceitáveis de distorção antes do início dos trabalhos. O endireitamento após a soldagem ou conformação deve ser cuidadosamente controlado para evitar trabalho a frio localizado excessivo ou danos superficiais.
Quais Controles de Qualidade São Mais Importantes para Componentes Críticos?
A inspeção dimensional por si só é insuficiente para componentes de liga de níquel utilizados em serviço corrosivo ou de alta temperatura. A verificação do material, o exame de soldas, a condição da superfície e a documentação são igualmente importantes.
A identificação positiva de material ajuda a confirmar que a liga correta foi liberada para produção. Isso é especialmente valioso quando ligas de níquel visualmente semelhantes são armazenadas ou processadas juntas.
Os ensaios não destrutivos podem incluir inspeção visual, ensaio por líquido penetrante, ensaio radiográfico, ensaio ultrassônico ou ensaio de vazamento com hélio, dependendo da geometria do componente e dos requisitos de serviço.
O ensaio por líquido penetrante é comumente utilizado para identificar defeitos de solda abertos à superfície. A radiografia pode revelar descontinuidades internas, enquanto o ensaio ultrassônico é útil para determinadas seções mais espessas e forjados.
O teste de pressão deve refletir o código aplicável e o regime de operação do equipamento. Os métodos de teste hidrostático, pneumático ou de estanqueidade devem ser selecionados com controles de segurança e critérios de aceitação adequados.
O acabamento superficial pode influenciar o comportamento à corrosão. Superfícies rugosas, respingos de solda, frestas, contaminantes incrustados e limpeza incompleta podem criar pontos de início para corrosão localizada em meios agressivos.
A limpeza pós-fabricação pode incluir desengraxe, limpeza mecânica, decapagem, passivação ou tratamento químico controlado. O método selecionado deve ser compatível com a liga e a especificação do cliente.
A rastreabilidade completa deve vincular as peças acabadas aos certificados de material, registros de soldagem, relatórios de inspeção, dados de tratamento térmico e resultados dimensionais. Essa documentação reduz o risco do projeto e apoia futuras decisões de manutenção.
Como Escolher um Parceiro de Processamento de Ligas de Níquel
O melhor parceiro de processamento combina conhecimento sobre ligas com capacidade prática de fabricação. Uma cotação inicial baixa tem valor limitado se for seguida por atrasos na usinagem, reparos de solda ou falhas prematuras em campo.
Pergunte se o fornecedor tem experiência com o grau exato da liga, a forma do produto, a espessura e a condição de operação. A capacidade geral de fabricação de aço inoxidável não se transfere automaticamente para ligas de níquel.
Analise os equipamentos disponíveis, as qualificações de soldagem, os recursos de inspeção e os controles de materiais. O fornecedor deve explicar como evita a mistura de ligas, a contaminação, a distorção e reparos não conformes.
Para componentes personalizados, envolva o fabricante durante o desenvolvimento do projeto. A contribuição antecipada pode simplificar a geometria das juntas, melhorar a usinabilidade, reduzir desperdícios e diminuir o custo total de propriedade.
A Shandong Titanium Nickel Special Steel Co., Ltd. atende a uma ampla gama de requisitos de materiais de ligas especiais à base de níquel, ferro, titânio, zircônio, cobre-níquel, cobalto e resistentes à corrosão.
Conclusão
A usinagem, a soldagem e a fabricação bem-sucedidas de ligas de níquel dependem da seleção da liga correta e, em seguida, da proteção de suas propriedades em todas as etapas de produção, do corte e da conformação à inspeção.
Os projetos devem priorizar a qualificação do processo, o controle de contaminação, o ferramental apropriado, a disciplina de soldagem e a garantia da qualidade documentada. Essas medidas protegem o desempenho em aplicações nas quais corrosão, calor, pressão e confiabilidade são críticos.
Ao avaliar um componente de liga de níquel, concentre-se na rota completa de fabricação, e não apenas no grau do material. O processamento adequado é o que transforma a avançada química das ligas em vida útil confiável.
